Język

Zespół zakupowy przesyła rysunek z trzema liczbami: przewód muzyczny 2,0 mm, osiem cewek korpusu i kąt swobodnej nogi wynoszący 90 stopni. Moment obrotowy przy pełnym ugięciu musi wynosić od 0,40 do 0,44 Nm, a część musi przetrwać 250 000 cykli otwierania i zamykania wewnątrz zespołu zatrzasku gniazda. Pierwsze próbki przechodzą każdą kontrolę. Cztery miesiące później wyniki badań terenowych wykazują, że nogi pękają przy około 40 000 cyklach, a każde pęknięcie umiejscowione jest w tym samym miejscu: w zakręcie, w którym noga opuszcza korpus cewki. Skład chemiczny drutu był prawidłowy. Średnica cewki była prawidłowa. O awarii zadecydował promień zgięcia, którego nikt nie mierzył.
Bezpośrednia odpowiedź: sprężyna skrętowa żyje lub umiera w zależności od czterech zmiennych - wytrzymałości na rozciąganie drutu i stanu powierzchni, wewnętrznego promienia zgięcia w miejscu, w którym każde ramię wychodzi z korpusu, naprężenia zginającego w wewnętrznym włóknie tego zgięcia oraz odprężenia zastosowanego po zwinięciu. Zmień którykolwiek z nich, a krzywa momentu obrotowego, kąt swobodny i trwałość zmęczeniowa będą się zmieniać razem.
W tym przewodniku omówiono znaczenie tych czterech zmiennych w warsztacie, liczby, które warto zapisać w specyfikacji, sposób, w jaki nowoczesne maszyny CNC do sprężyn utrzymują powtarzalne kąty ramion oraz wzorce awarii, które informują, który parametr uległ zmianie. Został napisany z myślą o osobach, które muszą podpisać się pod kontrolą pierwszego artykułu, a następnie dwa lata później bronić swojej decyzji.
Sprężyna skrętowa magazynuje energię poprzez skręcanie, a nie ściskanie. Cewki korpusu działają jak cewka drutu podczas zginania, a nie skręcania, dwie nogi przenoszą obciążenie, a kąt między tymi nogami w spoczynku jest kątem swobodnym. Kiedy mechanizm obraca jedną nogę względem drugiej, sprężyna stawia opór, a moment oporu wzrasta mniej więcej proporcjonalnie do kąta odchylenia, aż materiał ustąpi.
Szybkość – moment obrotowy na stopień – skaluje się z czwartą potęgą średnicy drutu i spada liniowo wraz z liczbą aktywnych cewek i średnią średnicą cewki. Ta zależność czwartej potęgi wyjaśnia, dlaczego 5-procentowa zmiana średnicy drutu może zmienić moment obrotowy o ponad 20 procent i dlaczego certyfikaty średnicy drutu mają większe znaczenie w przypadku sprężyn skrętnych niż w przypadku wielu innych typów sprężyn. Moduł sprężystości drutu również wpływa bezpośrednio: stal węglowa ma ciśnienie około 207 GPa, podczas gdy stal nierdzewna 302 ma około 193 GPa, więc prosta zamiana materiału bez ponownego obliczenia szybkości nie uwzględnia okna momentu obrotowego.
Naprężenie zginające w miejscu połączenia nogi z ciałem oblicza się na podstawie przyłożonego momentu i przekroju drutu, a następnie mnoży się przez współczynnik korekcyjny, który rośnie w miarę zacieśniania się zgięcia. Mówiąc wprost: im ostrzejszy narożnik, w którym noga opuszcza cewkę, tym większe naprężenie szczytowe i tym szybciej po wewnętrznej stronie narożnika pojawi się pęknięcie zmęczeniowe. Wytyczne projektowe zwykle wymagają wewnętrznego promienia zgięcia wynoszącego co najmniej połowę średnicy drutu, a w częściach o krytycznym znaczeniu zmęczeniowym często wykorzystuje się pełną średnicę drutu. Ślady narzędzi, zarysowania matrycy i przypalenia po szlifowaniu w tym samym narożniku również działają jako zaczyny pęknięć, dlatego też stan powierzchni należy uwzględnić w specyfikacji obok gatunku materiału.
Sprężynę śrubową można nawijać zgodnie z ruchem wskazówek zegara lub przeciwnie do ruchu wskazówek zegara. Sprężyna skrętowa powinna być odchylona w kierunku napinania cewek, ponieważ dokręcanie zmniejsza średnicę wewnętrzną i utrzymuje sprężynę osadzoną na wale lub trzpieniu. Załaduj go w drugą stronę, a korpus się otworzy, średnica wewnętrzna wzrośnie, a sprężyna może spaść z wału lub zakleszczyć się w obudowie. Ten pojedynczy szczegół powoduje zaskakującą liczbę odrzutów z linii montażowych i zwykle jest wychwytywany tylko wtedy, gdy rysunek przedstawia razem strzałkę ładowania i rękę wiatru.
Poniższa tabela zawiera zakresy, które doświadczone sklepy z wiosną traktują jako obszar roboczy, a nie twarde limity. Wartości spoza tych zakresów nie są automatycznie błędne, ale zasługują na rozmowę na temat oprzyrządowania, kosztów kontroli i marginesu zmęczenia przed publikacją rysunku. Aby uzyskać pełniejsze traktowanie równań momentu obrotowego i naprężenia, to Równania projektowe sprężyn skrętnych i przewodnik po materiałach przechodzi krok po kroku przez sekwencję obliczeń.
| Parametr | Typowy zakres roboczy | Dlaczego to ma znaczenie |
|---|---|---|
| Średnica drutu | 0,2 mm do 6 mm | Powyżej 6 mm zwijanie na zimno i gięcie nóg wymaga większej siły maszyny i ostrożnego wsparcia narzędzia |
| Indeks sprężyny (średnia średnica podzielona przez średnicę drutu) | 4 do 16 | Poniżej 4 drut jest nadmiernie naprężony na zgięciu; powyżej 16 cewka jest niestabilna i łatwo się splata |
| Wewnętrzny promień zgięcia na nodze | 0,5 do 1,0 średnicy drutu | Ustawia współczynnik korekcji naprężenia, a tym samym trwałość zmęczeniową całej części |
| Aktywne cewki korpusu | 2 do 20 | Mniejsza liczba cewek gwałtownie zwiększa prędkość i koncentruje naprężenie |
| Tolerancja kąta swobodnego | plus minus 3 do 8 stopni | Węższe taśmy wymagają kontroli kąta w trakcie procesu i kontrolowanego odprężania |
| Moment obrotowy przy ugięciu znamionowym | plus minus 10 procent jest powszechne | Na podstawie średnicy drutu, modułu i liczby cewek łącznie |
| Odprężenie po zwinięciu | Około 200 do 300 stopni Celsjusza dla drutu węglowego i stali nierdzewnej nawijanego na zimno | Łagodzi naprężenia formujące bez zmiękczania drutu poniżej jego obciążenia projektowego |
Dwa z tych rzędów oddziałują ze sobą silniej niż pozostałe. Indeks i promień zgięcia razem określają, czy narożnik ramienia stanowi płynne przejście, czy też podwyższenie naprężenia, a żadna obróbka cieplna nie jest w stanie uratować geometrii, która jest już nadmiernie naprężona. Kiedy klient prosi o węższą tolerancję kąta swobodnego, praktyczną odpowiedzią jest zazwyczaj lepsza kontrola kąta na maszynie oraz stabilny cykl odpuszczania, a nie dłuższy stół kontrolny.
Wybór materiału określa wytrzymałość sufitu na rozciąganie, zachowanie zmęczeniowe i stopień ochrony antykorozyjnej wymaganej dla gotowej części. Poniższe gatunki obejmują przeważającą większość sprężyn skrętnych produkowanych w urządzeniach do nawijania na zimno.
| Klasa drutu | Typowy zakres średnic | Najlepsze dopasowanie |
|---|---|---|
| Drut muzyczny, ASTM A228 | 0,1 mm do 3 mm | Najwyższa wytrzymałość na rozciąganie i najlepsza odporność na zmęczenie małych sprężyn; wymaga powlekania lub powlekania, jeśli występuje wilgoć |
| MB hartowane w oleju, ASTM A229 | 0,5 mm do 10 mm | Większe rozmiary przewodów tam, gdzie nie ma przewodu muzycznego; dobry wybór ogólnego przeznaczenia |
| Twardo ciągnione, ASTM A227 | 0,5 mm do 12 mm | Lekkie części o niskiej cykli pracy, w których dominuje koszt, a naprężenia pozostają niskie |
| Chromowo-krzemowy, ASTM A401 | 1 mm do 16 mm | Części samochodowe i przemysłowe podlegające wysokim obciążeniom, charakteryzujące się dużą cyklem pracy; dobrze reaguje na odpuszczanie po formowaniu |
| Stal nierdzewna 302 i 304, ASTM A313 | 0,1 mm do 12 mm | Narażenie na korozję, kontakt z żywnością i medycyną, obsługa w łagodnych temperaturach |
| Stal nierdzewna 17-7PH | 0,3 mm do 6 mm | Odporność na korozję oraz wysoka wytrzymałość, często w przemyśle lotniczym i przy pracy z instrumentami |
| Brąz fosforowy i miedź berylowa | 0,1 mm do 5 mm | Przewodność elektryczna i wymagania niemagnetyczne; moduł około połowy modułu stali |
Trzy praktyczne uwagi, które oszczędzają przeróbek. Po pierwsze, zastąpienie materiału, które utrzymuje tę samą średnicę drutu, nie pozwoli zachować tego samego momentu obrotowego, ponieważ zmieniają się zarówno moduł sprężystości, jak i dopuszczalne naprężenie. Po drugie, gatunki nierdzewne zwykle przenoszą niższe dopuszczalne naprężenia zginające niż druty muzyczne o tej samej średnicy, więc ulepszenie korozji czasami wymusza zwiększenie średnicy. Po trzecie, do każdej partii drutu poproś o certyfikat wytrzymałości na rozciąganie; sprężyna skrętowa o poziomie cewki pracująca w pobliżu wartości granicznej naprężenia wykaże zmianę momentu obrotowego, gdy tylko bardziej miękka partia dotrze do maszyny.
Na maszynie sprężynowej CNC sprężyna skrętowa wytwarzana jest w krótkiej sekwencji: drut jest przeciągany przez rolki podające na kontrolowaną długość, nawijany na trzpień ustalający średnicę wewnętrzną, rozstawiany za pomocą narzędzia podziałowego, jeśli korpus wymaga szczelin, a następnie formowane, pozycjonowane i wycinane są nogi. Każdy z tych kroków pozostawia odcisk palca na gotowym kącie.
Springback to uczciwa część procesu. Drut stalowy nie pozostaje tam, gdzie popycha go narzędzie, a stopień jego odbicia zależy od średnicy drutu, wytrzymałości na rozciąganie i stopnia zgięcia nogi. Większość warsztatów eksperymentalnie wygina nogę o około 3 do 8 procent, a następnie blokuje skorygowaną pozycję narzędzia w programie. Na maszynie bezkrzywkowej poprawką jest liczba wpisana do programu; w maszynie napędzanej krzywką jest to regulacja mechaniczna. Różnica pojawia się bezpośrednio w czasie przezbrajania, gdy rodzina części dzieli tę samą maszynę.
Maszyna trójosiowa obsługuje pojedynczą prostą nogę z każdej strony, która obejmuje dużą część sprężyn zatrzaskowych, zaciskowych i zawiasowych. Maszyny pięcioosiowe umożliwiają niezależne pozycjonowanie nóg, dzięki czemu mogą one być ustawione na różnych długościach i wysokościach, czego wymagają podwójne sprężyny skrętne i nogi przesunięte. Dziesięcio- i dwunastoosiowe maszyny bezkrzywkowe tworzą wiele zagięć, haków, a nawet drugiej sprężyny w jednym cyklu, eliminując dodatkowe operacje, które w przeciwnym razie wymagałyby oddzielnej stacji gięcia i innego uchwytu.
 CNC-625D 3OSOWA MASZYNA DO FORMOWANIA SPRĘŻYN Dodatkowe informacje Zobacz produkt →
Urządzenia tej klasy, takie jak trójosiowa maszyna do formowania sprężyn CNC625D CNC, zbudowane są właśnie wokół tego zadania: formowania korpusu, zginania obu nóg pod kątem i docinania na długość w jednym nieprzerwanym cyklu. Zysk to nie tylko prędkość. Dwukrotne obchodzenie się ze sprężyną oznacza dwie szanse na dodanie zarysowania w promieniu zgięcia, a zarysowanie w promieniu zgięcia jest miejscem, w którym zaczynają się pęknięcia zmęczeniowe.
Kąt swobodny nic nie znaczy, chyba że metoda pomiaru jest ustalona. Typową konwencją jest pomiar kąta zawartego pomiędzy dwoma ramionami, gdy oba są trzymane nad kołkami o określonej średnicy w określonej odległości od cewki. Zmień średnicę sworznia, a raportowany kąt zmieni się o kilka stopni. Kiedy na rysunku po prostu podano 90 stopni bez definicji sworznia, należy spodziewać się rozbieżności między arkuszem kontrolnym producenta sprężyn a kontrolą przychodzącą klienta, nawet jeśli obie części są identyczne.
Zwijanie i zginanie nóg pozostawia naprężenia szczątkowe zablokowane w drucie. Pozostawione same sobie skracają trwałość zmęczeniową i powodują dryf kąta swobodnego w ciągu pierwszych kilku tysięcy cykli. Kontrolowany cykl termiczny łagodzi te naprężenia, a okno temperaturowe jest węższe, niż większość ludzi zakłada. Uruchom go zbyt chłodno, a naprężenia szczątkowe pozostaną; jeśli będzie zbyt gorący, drut straci wytrzymałość na rozciąganie, więc każda sprężyna z tej partii ma niski moment obrotowy.
Dostawcy drutu publikują zalecane harmonogramy odprężania według gatunku. Sprężyny węglowe i nierdzewne na zimno na ogół poddaje się obróbce w temperaturze od 200 do 300 stopni Celsjusza przez określony czas wygrzewania, natomiast części chromowo-krzemowe utworzone w twardszym stanie można odpuszczać w wyższych temperaturach w celu zwiększenia ich wytrzymałości roboczej. Harmonogram ma mniejsze znaczenie niż powtarzalność: piekarnik z równomiernym obiegiem powietrza i zarejestrowanym cyklem wytwarza ten sam kąt i moment obrotowy w poniedziałek i piątek.
 Piec do hartowania sprężynowego WNJ420 (seria nierdzewna) Piec do odpuszczania wiosennego serii WNJ ze stali nierdzewnej Zobacz produkt →
Specjalnie zaprojektowane urządzenia do odpuszczania, takie jak piec do odpuszczania sprężynowego serii WNJ Paint, zostały zaprojektowane w oparciu o wymagania dotyczące powtarzalności – ustalona temperatura w komorze, kontrolowany czas przebywania i stały przepływ powietrza przez wsad. W przypadku długich lub ciężkich sprężyn śrubowych mobilny piec do odpuszczania umożliwia obróbkę części w miejscu ich przenoszenia, a nie przemieszczanie ich po zakładzie, co zmniejsza zarówno ryzyko odkształcenia, jak i czas cyklu.
Sprężynę skrętową łatwo jest źle sprawdzić. Pomiar momentu obrotowego w jednym punkcie informuje o szybkości tylko w połączeniu z drugim punktem; pomiar kąta swobodnego bez definicji sworznia prawie nic nie mówi; a sprawdzenie promienia nogi za pomocą suwmiarki nic ci nie da, chyba że ścieżka zacisku podąża za krzywizną. Poniższy plan to krótka lista, która wychwytuje rzeczywiste problemy.
Przeprowadź cykl próbki zmęczeniowej dokładnie tak, jak ma to miejsce w przypadku zastosowania, włączając to, czy sprężyna jest obciążana w kierunku nawijania i czy powraca do swojego swobodnego kąta pomiędzy cyklami. Sprężyna utrzymywana pod napięciem wstępnym i oscylująca pod małym kątem zachowuje się zupełnie inaczej niż sprężyna, która jest całkowicie zwalniana przy każdym skoku, a w drugim przypadku pojawia się najwięcej pęknięć.
Sprężyny skrętne pojawiają się wszędzie tam, gdzie mechanizm wymaga siły powrotnej wokół sworznia. We wnętrzach samochodów mieszczą uchwyty, zatrzaski, uchwyty na kubki i mechanizmy siedzeń; w zastosowania sprężyn motoryzacyjnych i mobilnych ta sama rodzina części obsługuje również powrót pedału, wspomaganie napinacza paska i drobne elementy zawieszenia, w przypadku których liczba cykli sięga milionów. W elektrotechnice stosuje się je do ramion przełączników i styków przekaźników, gdzie przewodność i zachowanie niemagnetyczne czasami kierują konstrukcję w stronę stopów brązu.
W wyrobach medycznych stosowane są małe sprężyny skrętowe w zszywaczach chirurgicznych, zaciskach i uchwytach narzędzi, gdzie priorytetem jest stała siła, a nie maksymalna siła – chirurg odczuwa 10-procentowe przesunięcie momentu obrotowego w rękojeści. Sprzęt lotniczy i wojskowy pchają się w innym kierunku, wymagając wysokich naprężeń w chromie i krzemie lub 17-7PH przy ścisłej identyfikowalności. W maszynach rolniczych i budowlanych stosuje się druty o większej średnicy w zapylonych i wilgotnych środowiskach, gdzie sprężyna jest często najtańszą częścią zespołu i najmniej chronioną. Sprzęt telekomunikacyjny wykorzystuje maleńkie sprężyny skrętowe w złączu i sprzęcie światłowodowym, gdzie kilkustopniowy błąd kąta może zmienić nacisk styku.
Wspólnym wątkiem wszystkich tych elementów jest to, że sprężyna rzadko jest największą pozycją kosztową, ale często to właśnie ona decyduje o tym, czy zgłoszona zostanie roszczenie gwarancyjne. Jest to argument przemawiający za prawidłowym określeniem geometrii i obróbki cieplnej na etapie rysowania, zamiast akceptowania tego, co daje pierwszy zestaw narzędzi.
Awarie w terenie pozostawiają podpis. Prawidłowe odczytanie podpisu zwykle oszczędza więcej czasu niż ponowne wykonanie pełnych obliczeń projektu.
Promień zgięcia jest zbyt mały w stosunku do średnicy drutu, ramię zostało zgięte po raz drugi podczas montażu lub narożnik ma ślad narzędzia. Poszerz promień w kierunku jednej średnicy drutu, przesuń operację formowania na wcześniejszą część cyklu maszynowego i sprawdź narzędzie tworzące zagięcie.
Niewystarczające odprężenie lub czas namaczania skrócony w celu zwiększenia przepustowości. Przywróć opublikowany harmonogram gatunku drutu i sprawdź moment obrotowy na częściach pobranych ze środka wsadu pieca.
Sprężyna jest obciążana przeciwnie do kierunku nawijania, więc ugięcie rozszerza korpus zamiast go napinać. Odwróć kierunek wiatru lub odwróć kierunek obciążenia, w zależności od tego, co jest tańsze w montażu.
Nogi są dociskane poza wolny kąt, aby dopasować, co oznacza, że zespół przenosi sprężynę poza jej nominalne ugięcie. Albo zwiększ wolny kąt, tak aby pozycja montażowa mieściła się w zakresie roboczym, albo zmniejsz tolerancję długości nogi, aby noga nie musiała być zgięta, aby wejść w szczelinę.
Pokrycie powłoką jest najcieńsze dokładnie tam, gdzie zagięcie rozciąga powierzchnię. Określ grubość powłoki, jaką proces może faktycznie osiągnąć na zakrzywionej powierzchni, lub przejdź na gatunek stali nierdzewnej i zaakceptuj moduł i dopuszczalną zmianę naprężenia.
Wybór maszyny zależy od rodziny części, a nie od maksymalnej objętości. Warsztat, który produkuje wąski asortyment prostych sprężyn skrętnych w dużych ilościach, uzyskuje najlepszy zwrot dzięki kompaktowej zwijarce z szybkim oprzyrządowaniem do wymiany. Sklep realizujący zamówienia mieszane – czterdzieści różnych sprężyn skrętnych w miesiącu, każde zamówienie od 500 do 20 000 sztuk – bardziej potrzebuje elastyczności formowania i szybkiego programowania niż pierwotnej szybkości cyklu.
| Typ maszyny | Możliwość kształtowania | Najlepiej nadaje się do |
|---|---|---|
| Zwijarka trójosiowa CNC | Okrągłe ciało, proste nogi, pojedyncze zagięcie z każdej strony | Sprężyny zatrzaskowe, zaciskowe i zawiasowe o dużej objętości o stabilnej geometrii |
| Maszyna do formowania pięcioosiowego | Niezależne kąty nóg, przesunięte nogi, podwójne korpusy skrętne | Rodziny mieszane, w których geometria nóg różni się w zależności od zamówienia |
| Maszyna bezkrzywkowa od dziesięciu do dwunastu osi | Wiele zagięć, haczyków, skomplikowanych trójwymiarowych nóg | Małe i średnie partie wymagające szybkiej zmiany programu |
| Giętarka do drutu CNC | Dwu- i trójwymiarowe formy z drutu z otwartymi lub długimi nogami | Części skrętne o długich nogach i formy drutu, które nie są prawdziwymi cewkami |
Architektura bezkrzywkowa zasługuje na osobną wzmiankę ze względu na to, jak zmienia ekonomikę małych partii. W przypadku maszyny krzywkowej nowy kąt ramienia zwykle oznacza nowe oprzyrządowanie i konfigurację mechaniczną; w przypadku maszyny bezkrzywkowej oznacza to zwykle ładowanie programu. W przypadku zakładu produkującego setki wariantów sprężyn skrętnych różnica ta decyduje o tym, czy zamówienie na 2000 sztuk jest opłacalne.
 CNC-1225 12OSIOWA MASZYNA CNC SPRĘŻYNOWA BEZKRZYWNA CNC-1225 12OSIOWA MASZYNA CNC SPRĘŻYNOWA BEZKRZYWNA Zobacz produkt →
Dwunastoosiowa platforma bezkrzywkowa, taka jak bezkrzywkowa maszyna CNC CNC1225/1235/1250, jest skierowana wprost do rzeczywistości mieszanej: osie serwo są przypisane do podawania, zwijania, formowania nóg i cięcia, a przełączanie z jednej sprężyny skrętowej na drugą jest kwestią programu i położenia narzędzia, a nie pełnej przebudowy. Praktyczną korzyścią jest to, że sklep może przyjąć zamówienie na 1000 sztuk, nie tracąc popołudnia na konfigurację.
Drążek skrętny to prosty odcinek metalu skręcony wokół własnej osi, który magazynuje energię poprzez naprężenia ścinające. Sprężyna skrętowa jest cewką o dwóch ramionach, a cewki jej korpusu pracują głównie przy zginaniu, podczas gdy ramiona przenoszą moment. Zamieszanie jest powszechne, ponieważ terminy brzmią podobnie, ale obliczenia projektowe, oprzyrządowanie i tryby awarii są zupełnie inne.
Moment obrotowy jest w przybliżeniu liniowy z kątem ugięcia aż do punktu, w którym drut zaczyna się uginać. Szybkość zależy od modułu sprężystości drutu, czwartej potęgi średnicy drutu, liczby zwojów ciała czynnego i średniej średnicy zwoju. Ze względu na człon czwartej potęgi dokładny pomiar średnicy drutu jest bardziej wartościowy niż dokładniejszy pomiar kąta, gdy zależy nam na odchyleniu momentu obrotowego.
Zalecany jest tylko jeden kierunek. Obciążenie w kierunku uzwojenia napina cewki i zmniejsza średnicę wewnętrzną, utrzymując sprężynę osadzoną na wale. Obciążenie przeciwnie do kierunku uzwojenia otwiera cewki, zwiększa średnicę wewnętrzną i powoduje poślizg, zakleszczenie lub zakleszczenie sprężyny w jej obudowie. Zaznacz kierunek załadunku na rysunku i na opakowaniu.
Zakręt to miejsce, w którym największe naprężenie zginające spotyka się z najmniejszym promieniem. Typowymi przyczynami są promień gięcia mniejszy niż połowa średnicy drutu, ślad narzędzia działający jak zapoczątkowator pęknięć, etap montażu, w wyniku którego ramię wygina się poza zaprojektowany kąt, oraz cykl odprężania, który został skrócony w celu zwiększenia wydajności. Sprawdzenie tych czterech elementów w kolejności rozwiązuje większość problemów z zagięciami.
W przypadku sprężyny zwijanej na zimno mierzonej na określonych sworzniach plus minus 5 stopni jest wygodnym celem produkcyjnym, a plus minus 3 stopnie można osiągnąć dzięki kontrolom w trakcie procesu i stabilnemu cyklowi odpuszczania. Wymaganie ustawienia mocniejszego niż 3 stopnie zwykle zwiększa koszty szybciej niż wydajność montażu, ponieważ sam zespół często charakteryzuje się większym odchyleniem kątowym niż sprężyna.
Małe sprężyny często mogą działać bez wsparcia, jeśli korpus jest krótki, a ugięcie niewielkie. Dłuższe korpusy i druty o większej średnicy mają tendencję do wyginania się lub odkształcania na boki pod obciążeniem, dlatego normalną praktyką jest umieszczanie wału lub tulei wewnątrz cewki. Pozostaw odstęp pomiędzy wewnętrzną średnicą cewki a wałem wynoszący kilka procent średnicy drutu, aby uniknąć zakleszczenia podczas zaciskania się cewki.
Mechanizmy konsumenckie są powszechnie określane na okres od 50 000 do 300 000 cykli, komponenty wnętrza samochodów często docelowe od 500 000 do 2 milionów, a części związane z bezpieczeństwem są jeszcze wyższe. Liczbą, która się liczy, nie jest sam cel, ale poziom stresu, przy którym go zdobywasz. Sprężyna pracująca w pobliżu dopuszczalnego naprężenia zginającego dla jej materiału nie osiągnie miliona cykli, niezależnie od tego, jak dobrze jest wykonana.
Tak, przy odpowiednim oprzyrządowaniu i konfiguracji osi. Sprężyny naciskowe wymagają kontroli skoku i zamkniętych końcówek; sprężyny skrętowe wymagają formowania nóg i kontroli kąta. Maszyny z większą liczbą serwoosi i otwartym oprogramowaniem łatwo radzą sobie z przezbrojeniem, natomiast bardzo proste zwijarki są zwykle dedykowane dla jednej rodziny. Jeśli w Twoim zamówieniu znajdują się różne typy sprężyn, przedłóż elastyczność programowania i dostęp do stacji narzędzi ponad maksymalną prędkość zwijania.
Większość sporów dotyczących sprężyn skrętnych wynika raczej z niekompletnego rysunku niż wady produkcyjnej. Uwzględnij klasę drutu z jego standardowym odniesieniem, średnicę drutu z tolerancją, wewnętrzną średnicę korpusu i liczbę cewek, wolny kąt ze średnicą sworznia i odległością sworznia zastosowaną do pomiaru, długości ramion i wewnętrzny promień zgięcia na każdym ramieniu, wartość momentu obrotowego z kątem odchylenia i kierunkiem obrotu, wymagane odprężenie lub wykończenie oraz docelowy cykl życia wraz z definiującymi go warunkami obciążenia.
Po zdefiniowaniu tych elementów producent sprężyn może wybrać odpowiedni drut, prawidłowo ustawić osie maszyny za pierwszym razem, zastosować prawidłowy cykl termiczny i sprawdzić geometrię, którą miał na myśli projektant. Bez nich pierwszy artykuł stanie się eksperymentem, a drugi artykuł dyskusją gwarancyjną. Sprężyny skrętowe to proste części z ostro oddziałującymi zmiennymi, a kilka minut spędzonych na doprecyzowaniu szczegółów na etapie rysowania to najtańsze ubezpieczenie dostępne w całym projekcie.
TK-13200, TK-7230 TK-13200, TK-7230 12-OSIOWA MASZYNA DO ZWIJANIA SPRĘŻYN ...
Zobacz szczegóły
TK-13200, TK-7230 TK-13200, TK-7230 12-OSIOWA MASZYNA DO ZWIJANIA SPRĘŻYN ...
Zobacz szczegóły
TK12120 TK-12120 12OSIOWA MASZYNA DO ZWIJANIA SPRĘŻYN CNC ...
Zobacz szczegóły
TK-6160 MASZYNA DO ZWIJANIA SPRĘŻYN TK-6160 CNC ...
Zobacz szczegóły
TK-6120 MASZYNA DO ZWIJANIA WIOSEN TK-6120 CNC ...
Zobacz szczegóły
TK-5200 TK-5200 5OSIOWA MASZYNA DO ZWIJANIA SPRĘŻYN CNC ...
Zobacz szczegóły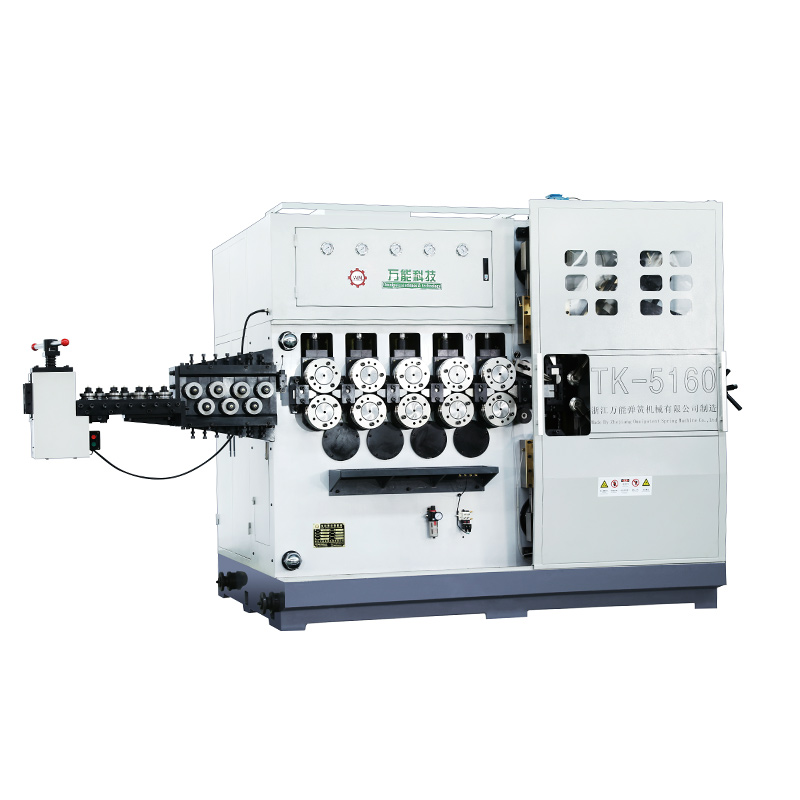
TK-5160 TK-5160 5OSIOWA MASZYNA DO ZWIJANIA SPRĘŻYN CNC ...
Zobacz szczegóły
TK-5120 TK-5120 5OSIOWA MASZYNA DO ZWIJANIA SPRĘŻYN CNC ...
Zobacz szczegółyKod QR mobilny