Język

Gięcie drutu jest kontrolowanym odkształceniem plastycznym i działa tylko wtedy, gdy zarządzasz jednocześnie trzema zmiennymi: podporą, promieniem zgięcia i sprężynowaniem. Podeprzyj drut po obu stronach zagięcia, aby odkształcenie nastąpiło dokładnie tam, gdzie chcesz. Utrzymuj promień wewnętrzny powyżej minimum, jakie materiał może tolerować. Następnie zegnij o odmierzoną wartość, aby drut odskoczył pod kątem, którego faktycznie potrzebujesz. Wyżarzony drut miedziany o średnicy 1 mm będzie podążał za Twoimi palcami. Pręt ze stali sprężynowej hartowanej w oleju o średnicy 5 mm pęknie na zewnątrz ciasnego zagięcia, chyba że promień, stan i kierunek zgięcia zostaną zaplanowane przed dotknięciem go jakimkolwiek narzędziem.
W tym przewodniku opisano mechanikę gięcia, ważne promienie, powtarzalną metodę gięcia ręcznego, zachowanie popularnych materiałów z drutu oraz moment, w którym ręczna giętarka przestaje być praktyczna i przejmuje ją giętarka CNC. Każda liczba tutaj jest punktem wyjścia do zakrętu testowego, a nie jego substytutem.
Kiedy drut się zgina, zewnętrzna część krzywizny rozciąga się, a wewnętrzna ściska. Warstwa środkowa, zwana osią neutralną, zachowuje swoją pierwotną długość. Liczba decydująca o tym, czy zagięcie przetrwa, to odkształcenie powierzchni zewnętrznej, które można szybko obliczyć:
Odkształcenie powierzchniowe = d / (2R d) , gdzie d jest średnicą drutu i R jest wewnętrznym promieniem zgięcia.
Te trzy wyniki wyjaśniają większość pęknięć w warsztacie: zbyt duże rozciągnięcie, zbyt mały promień, w materiale, który prawie nie ma już plastyczności. Przed zatwierdzeniem partii należy wyciągnąć dopuszczalne naprężenie zginające z arkusza danych dostawcy drutu i porównać je z obliczoną wartością. Każde zagięcie powoduje również utwardzanie drutu w tym miejscu, więc drut, który raz się zgina, może pęknąć, jeśli zostanie otwarty i zamknięty wielokrotnie w tym samym miejscu.
Minimalny promień zgięcia jest zwykle zapisywany jako wielokrotność średnicy drutu, ponieważ drut o średnicy 1 mm i drut o średnicy 6 mm wykonane z tego samego stopu nie mają tego samego promienia bezwzględnego. Poniższa tabela zawiera typowe wartości początkowe stosowane przy formowaniu drutu i wytwarzaniu sprężyn. Większe temperamenty podnoszą tę liczbę; podgrzewanie lub wyżarzanie powoduje jego obniżenie.
| Materiał drutu | Minimalny promień wewnętrzny | Praktyczna uwaga |
|---|---|---|
| Wyżarzona miedź, mosiądz | 0,5d do 1d | Bardzo wybaczające, niska sprężyna |
| Stal miękka, wyżarzana | 1d do 2d | Uważaj na skórkę pomarańczową na grubym bulionie |
| Stal nierdzewna 304, 316 wyżarzana | 1d do 2d | Praca szybko twardnieje, należy raz zgiąć |
| Brąz fosforowy, temperament wiosenny | 3d do 4d | Umiarkowane sprężynowanie, czyste krawędzie |
| Drut muzyczny, stal sprężynowa hartowana olejowo | 4d do 6d | Wysoka wytrzymałość na rozciąganie i duża sprężyna |
Jeśli projekt wymaga większego promienia, niż pozwala na to tabela, masz trzy możliwości: przejść na łagodniejszy stan, podgrzać strefę zgięcia, aby zmniejszyć granicę plastyczności, lub zmienić średnicę drutu i użyć dwóch cieńszych drutów w miejscu, w którym zaplanowano jeden gruby drut.
Po zwolnieniu siły zginającej elastyczna część odkształcenia powraca do normy, a zagięcie otwiera się. To jest efekt sprężynowania i to niemały efekt. W praktyce ilość ta zmienia się w zależności od stanu i stosunku promienia zgięcia do średnicy drutu.
Niezawodną metodą jest zgięcie jednego elementu testowego pod docelowym kątem, zmierzenie faktycznie uzyskanej wartości i obliczenie współczynnika wygięcia: współczynnik wygięcia = kąt docelowy / kąt uzyskany. Następnie pomnóż każdy kąt w zadaniu przez ten współczynnik. Jeśli docelowy kąt 90 stopni wynosi 82 stopnie, współczynnik wynosi 1,098, więc programujesz 99 stopni, aby wylądować na 90 stopniach. Programy gięcia CNC przechowują tę kompensację jako wartość korekcyjną i stosują ją przy każdym zagięciu, dlatego maszyna, która dobrze kompensuje, będzie utrzymywać kąt długo po tym, jak operator ręczny przestanie ponownie sprawdzać każdą część.
Gięcie odręczne sprawdza się w przypadku prototypów i napraw, ale się nie powtarza. Poniższa sekwencja utrzymuje ręcznie wygiętą część blisko rysunku, a ta sama logika przenosi się bezpośrednio do programowania maszyny.
Przydatne narzędzia ręczne do tej pracy obejmują szczypce okrągłe do małych średnic, szczypce o działaniu równoległym, które utrzymują szczęki prostopadle do drutu, giętarkę typu hickey do przeciągania w stylu przewodu, blok z twardego drewna i młotek do delikatnych zakrzywień nad formą oraz prasę trzpieniową, gdy drut o średnicy od 4 mm do 8 mm wymaga większego dźwigni, niż jest w stanie zapewnić nadgarstek.
Wybór materiału zmienia zagięcie znacznie bardziej, niż większość ludzi się spodziewa, i jest to pierwsza rzecz, którą należy naprawić przed omówieniem promieni lub oprzyrządowania.
Obciążenie zginające rośnie mniej więcej wraz z kwadratem średnicy, więc skok z drutu 2 mm na 4 mm nie jest dwukrotnie większym wysiłkiem, ale prawie czterokrotnym. Ta pojedyncza zależność wyjaśnia, dlaczego narzędzia zmieniają się tak gwałtownie, gdy drut staje się grubszy.
Drugim czynnikiem ograniczającym jest powtarzalność. Gięcie ręczne jest w porządku w przypadku dziesięciu części; zadanie obejmujące tysiące identycznych kształtów drutu wymaga maszyny odtwarzającej sekwencję gięcia bez oceny operatora, ponieważ to on jest największym źródłem zmienności w każdym procesie ręcznym.
Giętarka do drutu CNC zastępuje ręce operatora osiami napędzanymi serwo. Drut podawany jest przez parę rolek mierzących długość, obracany przez wrzeciono wyznaczające płaszczyznę kolejnego zagięcia i formowany przez suwaki narzędziowe lub kołki gnące, które przemieszczają się do zaprogramowanych pozycji. Ponieważ każda oś jest sterowana serwomechanizmem, maszyna może zastosować inną korektę sprężynowania do każdego zagięcia w programie i może powtarzać tę samą sekwencję przez całą zmianę. Wyjaśniono w nim podstawową zasadę działania tych maszyn, w tym współpracę osi posuwu, obrotu i zgięcia przewodnik po działaniu giętarki .
Dwie możliwości mają największe znaczenie, gdy przechodzisz od gięcia ręcznego do maszyny. Po pierwsze, kontrola długości: rolki podające utrzymują długość cięcia z dokładnością do ułamka milimetra, dzięki czemu odległości między zagięciami w części z wieloma zagięciami pozostają stałe. Po drugie, kontrola kąta: sworznie do gięcia serwa mogą utrzymać kąt zgięcia w granicach kilku dziesiątych stopnia po wybraniu wartości sprężynowania, która jest znacznie mniejsza niż w przypadku kontroli kątomierza na stole warsztatowym.
 ZW-480 4OSOWA MASZYNA DO GIĘCIA DRUTU SPRĘŻYNOWEGO CNC ZW-480 4OSOWA MASZYNA DO GIĘCIA DRUTU SPRĘŻYNOWEGO CNC Zobacz produkt →
Czteroosiowa maszyna tego typu obsługuje większość dwuwymiarowych kształtek drutowych i prostych części trójwymiarowych: posuw, obrót i dwa kierunki gięcia. W przypadku sklepów produkujących haczyki, klipsy, uchwyty, ramki i proste stojaki druciane, taka konfiguracja jest zwykle wystarczająca.
O właściwej liczbie osi decyduje geometria części, a nie wielkość budżetu. Przydatnym sposobem planowania jest policzenie, ile niezależnych ruchów potrzebuje drut.
 TK-5120 5OSIOWA MASZYNA DO ZWIJANIA SPRĘŻYN CNC TK-5120 5OSIOWA MASZYNA DO ZWIJANIA SPRĘŻYN CNC Zobacz produkt →
Giętarka pięcioosiowa jest zwykle krokiem naprzód, gdy forma drutu ma zagięcia, które wykręcają się z płaszczyzny, na przykład zacisk mocujący z przesuniętą nogą lub rama ze złożonym narożnikiem. Dostawcy z branży motoryzacyjnej i mobilnej często określają tę klasę maszyn, ponieważ ramy siedzeń, drążki łączące i końcówki kabli łączą kilka płaszczyzn zgięcia w jednej części; wymagania dla tego sektora podsumowano w dokumencie aplikacje do formowania drutu w motoryzacji i mobilności przegląd.
Większość defektów zgięcia pochodzących z partii powstaje na początku serii, a nie w jej środku. Przejrzyj tę listę, zanim pierwsza dobra część zostanie zatwierdzona.
 STOJAK PODAJNIKA DRUTU SLB-2800 Dodatkowe informacje Zobacz produkt →
Osprzęt do podawania drutu jest częścią procesu gięcia, a nie dodatkiem. Zasilany lub wolnobieżny stojak podający z kontrolowanym naprężeniem eliminuje dużą część zmian długości, które pojawiają się w postaci odrzuconych części po trzech godzinach zmiany.
Kiedy zakręt idzie nie tak, objaw zwykle wskazuje na jedną z niewielu przyczyn. Poniższa tabela zestawia typowe defekty z korektą, która najszybciej je usuwa.
| Wada | Prawdopodobna przyczyna | Pierwsza korekta |
|---|---|---|
| Pęknięcie lub pęknięcie na zewnętrznej stronie zagięcia | Promień poniżej minimum materiału lub drut już utwardzony | Zwiększ promień lub przejdź na łagodniejszy temperament |
| Kąt dryfuje w poprzek biegu | Wartość sprężyny powrotnej za niska, zmieniające się napięcie drutu, zużycie narzędzia | Ponownie przetestuj sprężynę, ustabilizuj napięcie szpuli |
| Wyginaj skręty z płaszczyzny | Nieprawidłowa oś obrotu, niewystarczające podparcie w pobliżu zakrętu | Ponownie skalibruj obrót, dodaj prowadnicę blisko narzędzia |
| Przekrój spłaszczony lub owalny na zakręcie | Za mały promień sworznia, zbyt duża siła mocowania | Dopasuj sworzeń do 2R, zmniejsz siłę zacisku |
| Gotowa długość krótka lub długa | Zignorowano naddatek na zgięcie, poślizg paszy | Dodaj naddatek na zgięcie do długości płaskiej, sprawdź przyczepność rolki |
Zakręt, który wygląda dobrze, nie jest zakrętem, który ma dobre wymiary. Trzy kontrole wyłapują prawie wszystko.
Częstotliwość pobierania próbek powinna być zgodna z procesem, a nie kalendarzem. Stabilny bieg z ustaloną wartością sprężynowania można sprawdzić co pięćdziesiątą część; seria, która została właśnie uruchomiona lub wykorzystuje nową partię drutu, zasługuje na kontrolę pierwszego artykułu i kontrolę przy każdej wymianie narzędzia.
Zaciśnij drut w imadle z miękkimi szczękami lub przyciśnij go do nieruchomego sworznia, a następnie przeciągnij wolny koniec wokół okrągłego kształtu. Średnica formy powinna być prawie dwukrotnie większa od pożądanego promienia wewnętrznego, ponieważ drut odskoczy i lekko się otworzy. Najpierw zaznacz linię zgięcia od punktu odniesienia, aby część zachowała spójność wymiarową.
Zależy to od materiału i temperamentu i zwykle jest podawane jako wielokrotność średnicy drutu. Miedź wyżarzana może mieć połowę średnicy; drut muzyczny i stal sprężynowa hartowana w oleju zazwyczaj wymagają czterech do sześciu średnic. Zawsze należy to sprawdzić na podstawie arkusza danych dostawcy drutu dla konkretnej partii.
Zmierz, zamiast zgadywać. Zegnij próbkę, zapisz uzyskany kąt i podziel docelowy kąt przez tę liczbę. Typowy powrót do zdrowia wynosi od jednego do trzech stopni w przypadku wyżarzonej miedzi i do piętnastu stopni w przypadku twardej stali sprężynowej, więc mnożnik ma największe znaczenie w przypadku drutu o dużej wytrzymałości na rozciąganie.
Tak, w granicach. Gatunki w zakresie od 0,5 mm do 2 mm wygina się za pomocą dobrych szczypiec i szablonu, jeśli promień jest duży. Powyżej tego siła i sprężynowanie stają się trudne do kontrolowania, a ryzyko pęknięcia na zewnątrz zakrętu gwałtownie wzrasta.
Powierzchnia zewnętrzna przekroczyła obciążenie, jakie może wytrzymać materiał. Trzy typowe przyczyny: promień wewnętrzny jest mniejszy niż pozwala na to materiał, drut został już utwardzony w wyniku wcześniejszej operacji lub stan odpuszczania jest zbyt twardy dla danego zastosowania. Obliczanie odkształcenia powierzchni za pomocą d / (2R d) szybko pokazuje, jak daleko przekroczył limit projekt.
Tylko wtedy, gdy wymagany promień jest mniejszy, niż pozwala na to materiał w jego obecnym stanie, lub gdy drut jest na tyle gruby, że formowanie obciążeń staje się niepraktyczne. Lokalne ogrzewanie obniża granicę plastyczności w strefie zgięcia, ale zmienia także właściwości tej strefy, dlatego części przenoszące obciążenie należy ocenić później, a nie zakładać, że są w porządku.
Gięcie wytwarza dyskretne kąty i kształty na drucie podawanym przez maszynę. Zwijanie tworzy ciągłą spiralę, w której drut jest owinięty wokół podziałki i średnicy, które zwykle wymagają kolejnego etapu odprężania. Wiele maszyn obsługuje jedno i drugie, ale oprzyrządowanie, strategia sterowania i tolerancja są różne.
Cięcie po ostatnim zagięciu, pozostawienie wystarczającej długości prostej, aby narzędzie tnące mogło uchwycić się bez ciągnięcia części, i ustawić korekcję sprężynowania na ostatnim zakręcie oddzielnie od wcześniejszych. Końcowe zagięcie zwykle wymaga największej kompensacji, ponieważ część nie jest już utwierdzona przez resztę drutu.
Dobre gięcie drutu sprowadza się do czterech decyzji podejmowanych w kolejności: materiał i stan, promień wewnętrzny mierzony na podstawie wzoru na odkształcenie, wartość wygięcia pobrana z prawdziwego elementu testowego oraz proces dopasowujący się do ilości. Dziesięć części należy do ławki z przyrządem. Dziesięć tysięcy części z trzema płaszczyznami gięcia znajduje się na napędzanej serwo giętarce z kontrolowanym podawaniem drutu i zapisanymi korektami sprężynowania.
Najpierw wykonaj zagięcie próbne. Zmierz kąt, promień i gotową długość. Te trzy liczby informują Cię, czy zadanie pozostaje ręczne, czy też zostanie przeniesione na maszynę, i podają wartości początkowe dla dowolnej wybranej trasy.
TK-13200, TK-7230 TK-13200, TK-7230 12-OSIOWA MASZYNA DO ZWIJANIA SPRĘŻYN ...
Zobacz szczegóły
TK-13200, TK-7230 TK-13200, TK-7230 12-OSIOWA MASZYNA DO ZWIJANIA SPRĘŻYN ...
Zobacz szczegóły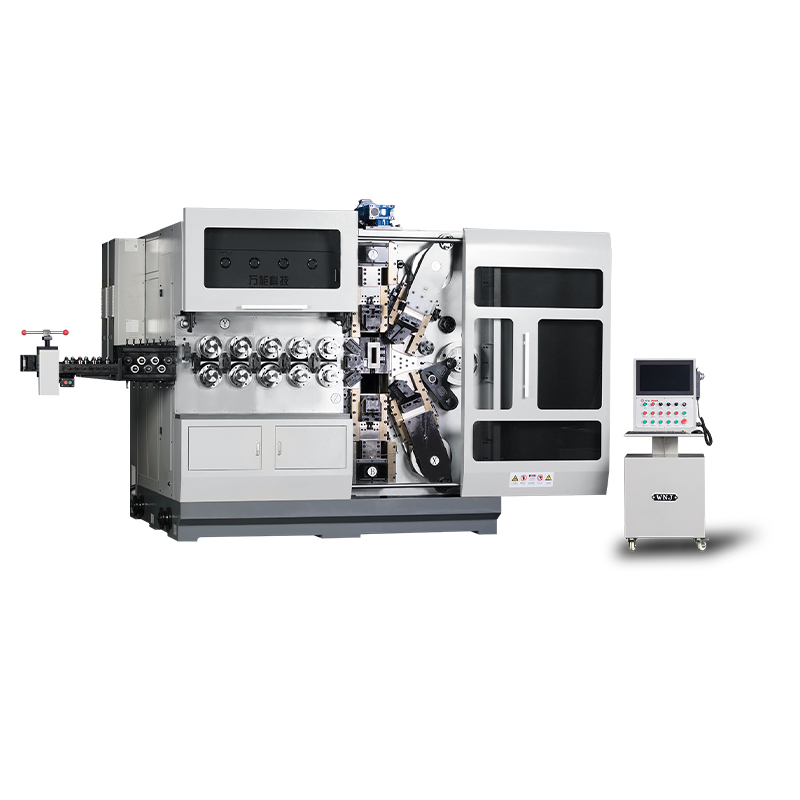
TK12120 TK-12120 12OSIOWA MASZYNA DO ZWIJANIA SPRĘŻYN CNC ...
Zobacz szczegóły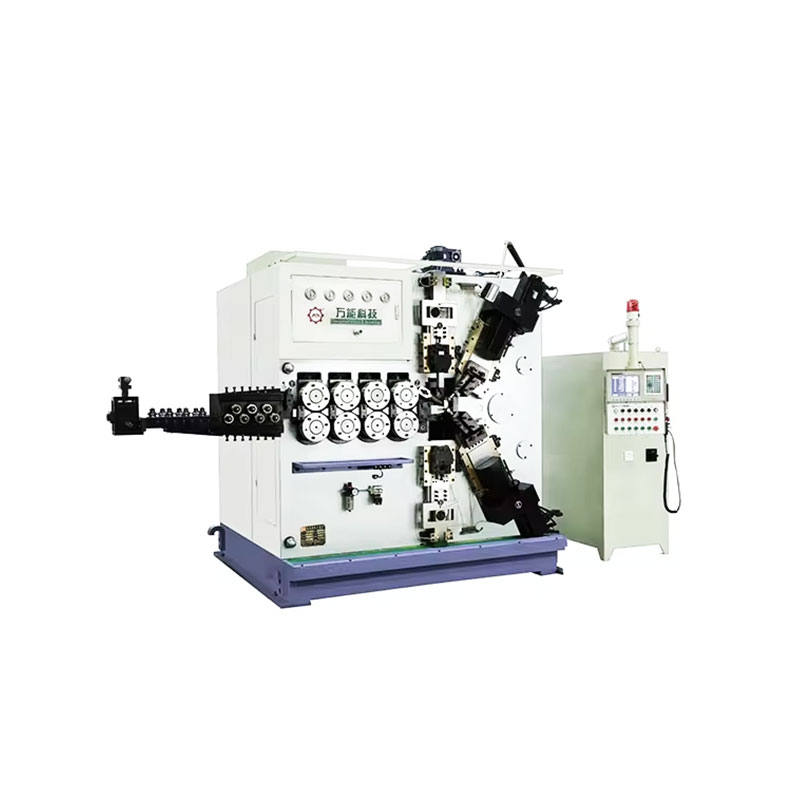
TK-6160 MASZYNA DO ZWIJANIA SPRĘŻYN TK-6160 CNC ...
Zobacz szczegóły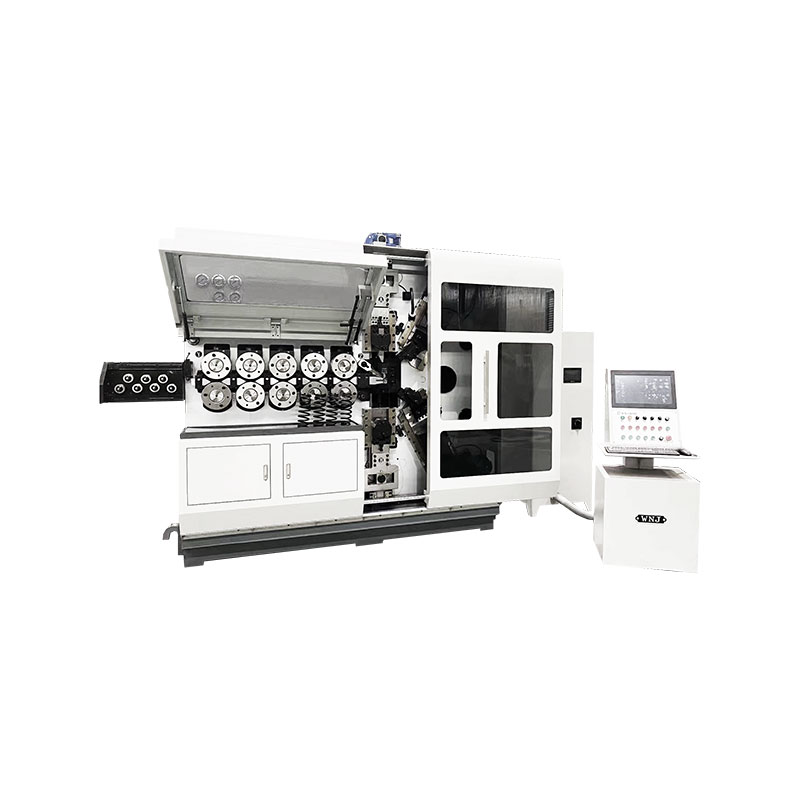
TK-6120 MASZYNA DO ZWIJANIA WIOSEN TK-6120 CNC ...
Zobacz szczegóły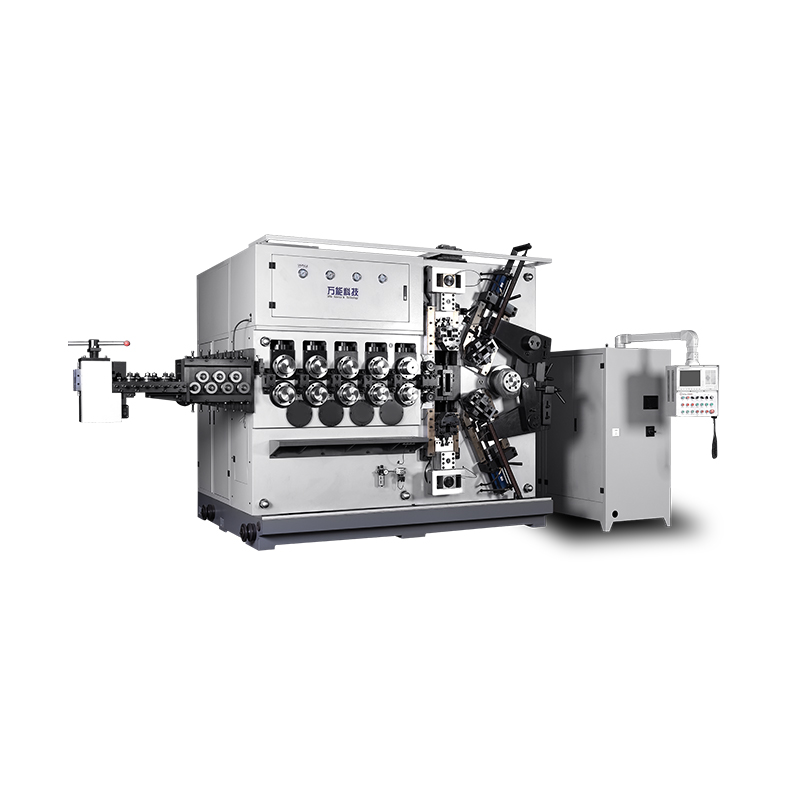
TK-5200 TK-5200 5OSIOWA MASZYNA DO ZWIJANIA SPRĘŻYN CNC ...
Zobacz szczegóły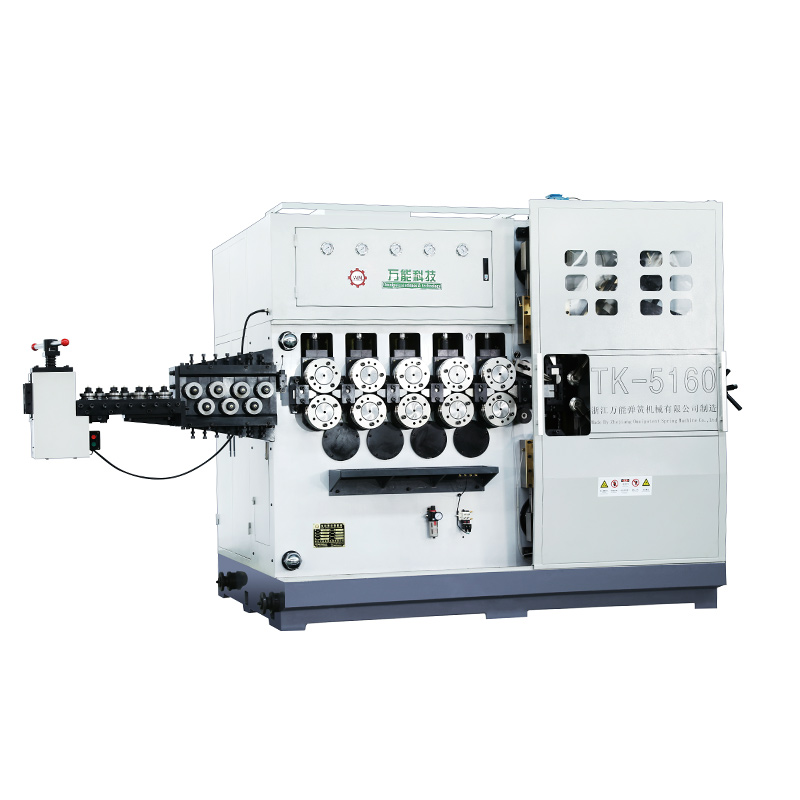
TK-5160 TK-5160 5OSIOWA MASZYNA DO ZWIJANIA SPRĘŻYN CNC ...
Zobacz szczegóły
TK-5120 TK-5120 5OSIOWA MASZYNA DO ZWIJANIA SPRĘŻYN CNC ...
Zobacz szczegółyKod QR mobilny