Język

Wiadomości
Dom / Wiadomości / Projekt sprężyny naciskowej: kluczowe parametry, tolerancje i spostrzeżenia dotyczące produkcji
Konstrukcja sprężyny naciskowej działa tylko wtedy, gdy wymagania dotyczące obciążenia, ugięcia i zmęczenia są zrównoważone z możliwościami maszyny, która ją tworzy. Zacznij od sztywności sprężyny, następnie sprawdź naprężenie i wysokość bryły, a na koniec potwierdź tolerancje z zespołem produkcyjnym. Właściwe wykonanie tej sekwencji pozwala zaoszczędzić tygodnie prób i błędów.
W tym przewodniku omówiono podstawowe parametry projektowe, przykład obliczeń krok po kroku, typowe tolerancje produkcyjne i wybór wyposażenia decydujący o możliwości spójnej konstrukcji sprężyny naciskowej.
The współczynnik sprężystości (k) jest najważniejszą wartością projektową. Określa obciążenie potrzebne do ściśnięcia sprężyny o jeden milimetr. Wzór na spiralną sprężynę naciskową to k = G d^4 / (8 D^3 Nie), gdzie G to moduł sprężystości, d to średnica drutu, D to średnia średnica cewki, a Na to liczba aktywnych zwojów. Zwiększanie średnicy drutu ma największy wpływ na szybkość, ponieważ podnosi się ją do czwartej potęgi; zwiększenie średniej średnicy lub aktywnych zwojów powoduje, że sprężyna staje się bardziej miękka.
Inne parametry obejmują długość swobodną, wysokość bryły, podziałkę, całkowitą liczbę zwojów, współczynnik indeksu i naprężenie. Indeks sprężyny C = D/d powinien zwykle wynosić od 4 do 12. Niższy indeks powoduje większe obciążenie wnętrza cewki; wyższy wskaźnik powoduje, że sprężyna jest podatna na wyboczenia i wrażliwa na obciążenia boczne.
| Parametr | Symbol | Typowy zasięg | Wpływ na wydajność |
|---|---|---|---|
| Średnica drutu | d | 0,5–20 mm | Najsilniejszy wpływ na tempo i stres |
| Średnia średnica cewki | D | 3–100 mm | Dolne D usztywnia sprężynę |
| Indeks wiosenny | C | 4–12 | Zbyt niska powoduje duże naprężenia, zbyt duża powoduje wyboczenie |
| Aktywne cewki | Na | 2–20 | Więcej zwojów zmiękcza sprężynę |
| Długość dowolna | Lf | Określone przez projekt | Ustaw powyżej stałego odchylenia wysokości |
| Razem cewki | Nie | Na 2 | Dodaje 2 dla końcówek zamkniętych i szlifowanych |
Końce wiosny też mają znaczenie. Końcówki zamknięte i uziemione są powszechne w przypadku sprężyn naciskowych, które wymagają płaskiej powierzchni osadzenia. Zamknięte końce bez szlifowania zapewniają lepszą trwałość zmęczeniową, ale mniejszą płaskość. Całkowita liczba cewek to zwykle cewki aktywne plus 2 dla zamkniętych końcówek.
Sprężyny naciskowe są stosowane w wielu dziedzinach, a wymagania projektowe mogą szybko się zmieniać, gdy zastosowanie jest trudne system samochodowy lub mobilny . W takich przypadkach trwałość zmęczeniowa i spójność wymiarowa stają się jeszcze bardziej krytyczne.
Załóżmy, że potrzebujesz sprężyny, która zapewnia Siła 100 N przy ugięciu 25 mm . Stosować hartowaną w oleju stal sprężynową o module ścinania G = 80 000 N/mm². Wybierz średnicę drutu d = 2,0 mm i średnią średnicę cewki D = 20 mm.
Obliczone naprężenie wynoszące 728 N/mm² mieści się w dopuszczalnym zakresie dla drutu hartowanego w oleju w warunkach statycznych, ale w przypadku milionów cykli potrzebne jest mniejsze naprężenie. Zwiększ d do 2,2 mm lub D do 22 mm aby zmniejszyć stres. Należy zauważyć, że jeśli D wzrasta, sztywność sprężyny spada, więc Na należy zmniejszyć, aby utrzymać k.
W przypadku sprężyn dynamicznych konserwatywną zasadą przemysłową jest utrzymywanie naprężenia średniego poniżej 0,45 × wytrzymałości na rozciąganie (UTS), a naprężenia zmiennego poniżej 0,30 × UTS. Zawsze sprawdzaj ostateczny projekt w porównaniu z rzeczywistą klasą materiału.
 TK-320B 3-osiowa maszyna do zwijania sprężyn CNC z kontrolą skoku Ta zwijarka CNC charakteryzuje się niezależnym sterowaniem osią podziałową i pracą synchroniczną z dużą prędkością, dzięki czemu idealnie nadaje się do produkcji sprężyn naciskowych o precyzyjnym skoku i stałym posuwie drutu, jak podkreślono w poprzedniej dyskusji na temat projektowania naprężeń. Zobacz produkt →
Tolerancje sprężyn dociskowych nie są kwestią drugorzędną. Decydują, czy sprężynę można wyprodukować przy akceptowalnych kosztach i konsystencji. Poniższa tabela pokazuje typowe poziomy tolerancji, jakie może osiągnąć maszyna do zwijania sprężyn CNC podczas normalnej produkcji.
| Parametr | Tolerancja | Notatki |
|---|---|---|
| Średnica zewnętrzna | ±0,1 mm dla d ≤ 3 mm | ±0,2 mm dla większego drutu |
| Długość dowolna | ±0,3 do ±0,5 mm | Zależy od całkowitej liczby cewek |
| Stawka wiosenna | ±5% do ±10% | Wpływa na obciążenie przy ugięciu |
| Razem cewki | ±0,25 cewek | Sterowanie za pomocą posuwu CNC |
| Prostokątność | 0,02 mm na 10 mm długości | Mierzone względem płaskiego siedziska |
| Równoległość końców uziemienia | 0,05 mm | Wymaga operacji szlifowania |
Możliwa jest węższa tolerancja niż te wartości, ale każde zmniejszenie zakresu tolerancji zwiększa koszty, ponieważ wymaga dłuższego czasu kontroli i konfiguracji. Projektuj z myślą o najszerszej tolerancji, jaką może zaakceptować Twoja aplikacja i określ sztywność sprężyny, jeśli naprawdę liczy się obciążenie przy określonym ugięciu.
Maszyna do zwijania sprężyn CNC pokazana w tej sekcji jest powszechnie używana do produkcji sprężyn naciskowych o stałym skoku i posuwie drutu. Możliwość precyzyjnego zaprogramowania długości podawania i ilości zwojów sprawia, że napięcie sprężyny mieści się w wąskim zakresie.
 CNC-625D 4-osiowa maszyna do formowania sprężyn CNC z detekcją Wyposażona w cztery osie i automatyczne wykrywanie, ta maszyna do formowania zatrzymuje się w przypadku defektów i umożliwia regulację parametrów, zapewniając powtarzalną produkcję różnych kształtów sprężyn, co wspiera wspomnianą powyżej ciągłość od projektu do produkcji. Zobacz produkt →
Konstrukcja sprężyny naciskowej jest tak dobra, jak maszyna, która ją tworzy. Maszyny do formowania sprężyn CNC sterują elektronicznie podawaniem drutu, skokiem zwoju, średnicą zewnętrzną i długością cięcia. Dlatego projekt dobrze dostosowany do sprzętu można powtarzać tysiące razy bez dryfu.
Liczba osi maszyny sprężynowej określa, jak skomplikowany może być kształt. Maszyna 3-osiowa może produkować standardowe sprężyny naciskowe, natomiast maszyna 5-osiowa lub 10-osiowa może obsługiwać bardziej zaawansowane formy. Jeśli chcesz zrozumieć podstawowe mechanizmy, przeczytaj jak działa maszyna sprężynowa CNC . Dzięki temu dowiesz się, dlaczego niektóre projekty wiosennych projektów są łatwiejsze do wyprodukowania niż inne.
Gdy sprężyna ma wysoki współczynnik sprężyny lub bardzo małą średnicę drutu, maszyna wymaga dokładnej kontroli naprężenia drutu. W przeciwnym razie skok może zmieniać się na całej długości sprężyny, powodując niespójną prędkość. Połączenie realistycznego projektu z odpowiednią maszyną do formowania CNC to najszybsza droga do stabilnego procesu produkcyjnego.
 Seria szlifierek CNC do końcówek sprężynowych do precyzyjnego wykańczania Seria ta oferuje szlifowanie CNC z kołami sterowanymi serwo i automatyczną inspekcją, odpowiednie do szlifowania końcówek sprężyn od drutu od 0,3 do 12 mm, zapewniając płaskość i równoległość wymaganą przed montażem w wymagających zastosowaniach. Zobacz produkt →
Materiał sprężyny naciskowej dobiera się do środowiska pracy i wymaganej trwałości zmęczeniowej. Typowe wybory obejmują stal węglową, hartowaną w oleju stal sprężynową, stal nierdzewną i stale stopowe. W środowiskach wysokotemperaturowych lub korozyjnych często konieczna jest stal nierdzewna, ale ma ona niższy moduł ścinania i inną wytrzymałość na naprężenia.
Po zwinięciu sprężyna wykazuje wewnętrzne naprężenia szczątkowe, które mogą zmniejszyć trwałość zmęczeniową. Piec sprężynowy służy do odprężania materiału i stabilizacji wymiarów. Ten krok nie jest opcjonalny w przypadku sprężyn o wysokiej wydajności. Temperatura obróbki cieplnej jest wystarczająco niska, aby uniknąć zmiany mikrostruktury, ale wystarczająco wysoka, aby złagodzić naprężenia zwijania.
W przypadku sprężyn ze szlifowanymi końcami szlifierka do sprężyn CNC zapewnia, że powierzchnie czołowe są płaskie i równoległe. Poprawia to rozkład obciążenia sprężyny i zapobiega przedwczesnemu zużyciu współpracującej powierzchni. Operacja szlifowania jest szczególnie ważna, gdy sprężyna jest montowana w zwartej wnęce.
Błędy te pojawiają się wielokrotnie w nowych konstrukcjach sprężyn naciskowych. Unikanie ich pozwoli Ci zaoszczędzić czas i pieniądze.
Ta lista kontrolna pomoże Ci dostarczyć producentowi sprężyn kompletny, możliwy do wyprodukowania projekt.
Sztywność sprężyny jest najważniejszą wartością, ponieważ wiąże obciążenie z ugięciem. Prawidłowe napięcie sprężyny oznacza, że sprężyna wykona swoją pracę w zespole.
Zacznij od wymaganego naprężenia i sztywności sprężyny. Grubszy drut powoduje, że sprężyna jest sztywniejsza i zwiększa naprężenie dla danego obciążenia, dlatego średnica drutu musi być zrównoważona ze średnią średnicą cewki i liczbą aktywnych cewek.
Wskaźnik sprężyny to stosunek średniej średnicy cewki do średnicy drutu. Powinien mieścić się w przedziale od 4 do 12. Niski indeks zwiększa naprężenia wewnętrzne i utrudnia zwijanie; wysoki indeks sprawia, że sprężyna jest niestabilna i podatna na wyboczenia.
Tak. Naprężenie sprężyny jest odwrotnie proporcjonalne do sześcianu aktywnych zwojów, więc zmniejszenie aktywnych zwojów usztywnia sprężynę. Ale musisz także zachować całkowitą liczbę zwojów i swobodną długość w praktycznych granicach.
Odpuszczanie łagodzi naprężenia własne powstałe podczas zwijania. Stabilizuje wymiary sprężyny i poprawia trwałość zmęczeniową. W przypadku większości wysokowydajnych sprężyn tego kroku nie można pominąć.
Określ najwęższą tolerancję, jaką może uzasadnić funkcja, a nie najwęższą, jaką może utrzymać maszyna. Jeśli ważniejsze jest obciążenie na danej wysokości, toleruj napięcie sprężyny zamiast swobodnej długości.
Konstrukcja sprężyny naciskowej stanowi równowagę pomiędzy obliczeniami a praktyczną produkcją. Sprężyna, która najlepiej sprawdza się na papierze, nie zawsze jest tą najłatwiejszą do wykonania. Mając na uwadze materiał, tolerancje i możliwości maszyny od samego początku, można uniknąć typowych awarii i uzyskać sprężynę, która będzie działać niezmiennie przez cały okres użytkowania.
TK-13200, TK-7230 TK-13200, TK-7230 12-OSIOWA MASZYNA DO ZWIJANIA SPRĘŻYN ...
Zobacz szczegóły
TK-13200, TK-7230 TK-13200, TK-7230 12-OSIOWA MASZYNA DO ZWIJANIA SPRĘŻYN ...
Zobacz szczegóły
TK12120 TK-12120 12OSIOWA MASZYNA DO ZWIJANIA SPRĘŻYN CNC ...
Zobacz szczegóły
TK-6160 MASZYNA DO ZWIJANIA SPRĘŻYN TK-6160 CNC ...
Zobacz szczegóły
TK-6120 MASZYNA DO ZWIJANIA WIOSEN TK-6120 CNC ...
Zobacz szczegóły
TK-5200 TK-5200 5OSIOWA MASZYNA DO ZWIJANIA SPRĘŻYN CNC ...
Zobacz szczegóły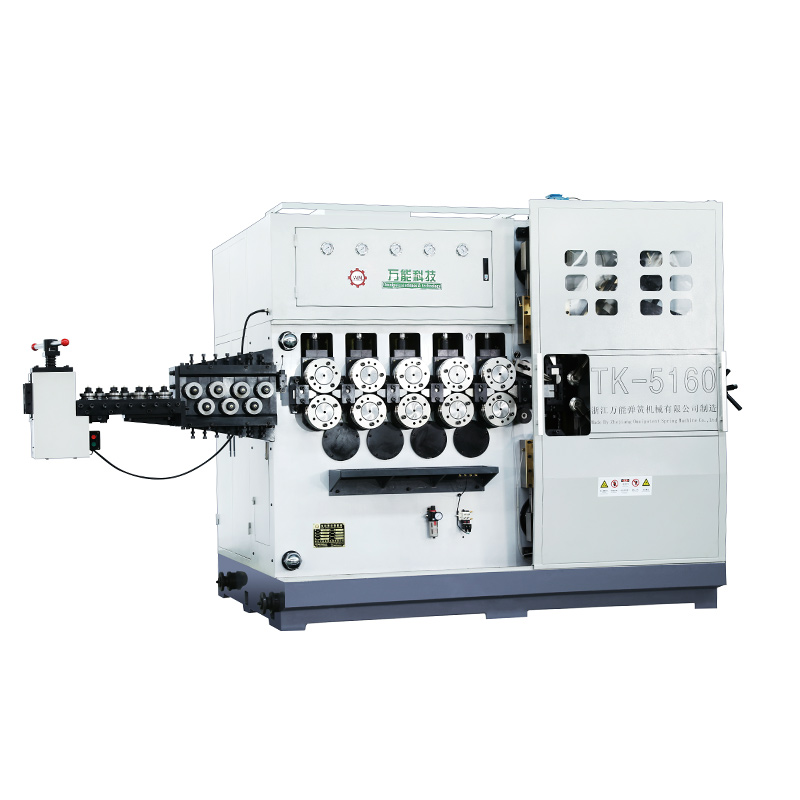
TK-5160 TK-5160 5OSIOWA MASZYNA DO ZWIJANIA SPRĘŻYN CNC ...
Zobacz szczegóły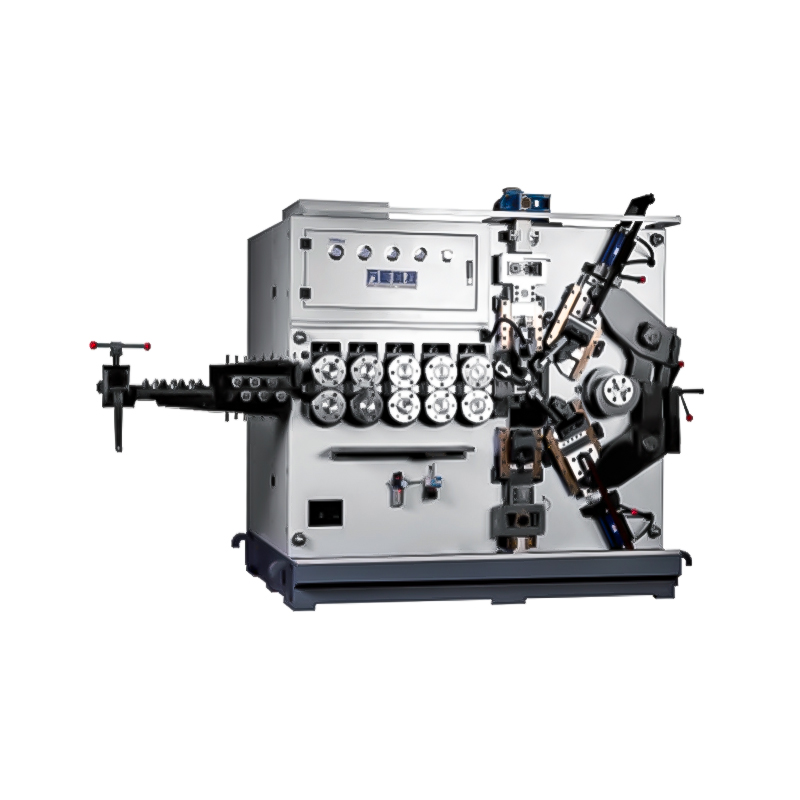
TK-5120 TK-5120 5OSIOWA MASZYNA DO ZWIJANIA SPRĘŻYN CNC ...
Zobacz szczegółyKod QR mobilny