Język

Sprężyna śrubowa to drut nawinięty w ciągłą spiralną cewkę, która magazynuje i uwalnia energię mechaniczną. Kiedy ją ściskasz, rozciągasz lub skręcasz, sprężyna ugina się i magazynuje energię. Kiedy siła zewnętrzna zostanie usunięta, powraca do swojego pierwotnego kształtu. Dzięki temu prostemu, ale potężnemu mechanizmowi sprężyny śrubowe pojawiają się we wszystkim, od zawieszeń samochodów po maleńkie przyciski w smartfonie.
Słowo „spiralny” opisuje samą geometrię cewki. Ten spiralny kształt rozkłada naprężenia na całej długości drutu, co oznacza, że nawet stosunkowo cienki drut może wytrzymać znaczne obciążenie. Jeśli weźmiemy typową sprężynę naciskową o średnicy drutu 2 mm i średnicy zewnętrznej 25 mm, z łatwością wytrzyma ona siłę setek niutonów bez trwałego odkształcenia. Dzięki tej wydajności konstrukcja spiralna pozostaje najczęściej stosowanym formatem sprężyn w nowoczesnej inżynierii od ponad 150 lat.
Dla producentów praktyczne implikacje są proste: sposób nawijania drutu determinuje zachowanie sprężyny. Skok, liczba cewek, średnica drutu i konfiguracja końcówek mają bezpośredni wpływ na działanie sprężyny w terenie. Uzyskanie odpowiednich parametrów podczas produkcji zależy od precyzji maszyny do produkcji sprężyn.
Konkluzja: Sprężyna śrubowa przekształca energię mechaniczną w odkształcenie sprężyste i odwrotnie, a jakość tej konwersji zależy od precyzji jej wykonania.Zanim wybierzesz maszynę produkcyjną, musisz jasno zrozumieć, jaki rodzaj sprężyny śrubowej będziesz produkować. Każda z trzech podstawowych kategorii wymaga innego oprzyrządowania, konfiguracji i możliwości maszyny.
Sprężyny dociskowe wytrzymują osiową siłę ściskającą. Cewki są rozmieszczone w odstępach powietrznych między nimi, dzięki czemu sprężyna może się skrócić pod obciążeniem. Reprezentują największy segment rynku sprężyn i są produkowane w ogromnych ilościach przez zwijarki CNC. Typowe zastosowania obejmują układy zawieszenia samochodowego, amortyzatory, sprężyny zaworów silnika, rdzenie materacy i przemysłowy sprzęt pneumatyczny. Sprężynę naciskową o długości swobodnej 50 mm i średnicy drutu 2,5 mm można zaprojektować tak, aby ściskała się o 20 mm przed osiągnięciem pełnej wysokości, co oznacza, że zapewnia opór w całym zakresie ugięcia.
Sprężyny naciągowe działają w odwrotny sposób: opierają się sile ciągnącej. Cewki są zwykle ciasno nawinięte, bez szczeliny powietrznej, a sprężyna rozciąga się pod obciążeniem. Końce zwykle mają haczyki, pętle lub gwintowane wkładki do mocowania. Sprężyny naciągowe występują w trampolinach, mechanizmach bram garażowych, wózkach dziecięcych i systemach napinających przenośniki taśmowe. Ponieważ drut jest poddawany naprężeniu osiowemu, częstym problemem jest awaria haka końcowego i dlatego właśnie precyzyjne narzędzia formujące mają znaczenie w procesie zwijania.
Sprężyna skrętowa wytrzymuje moment obrotowy. Końce są ustawione tak, aby można je było przymocować do elementów, które obracają się względem siebie. Sprężyny skrętowe magazynują energię po skręceniu i uwalniają ją w postaci siły obrotowej. Są niezbędne w spinaczach do bielizny, pułapkach na myszy, mechanizmach zegarowych, układach hamulcowych w pojazdach i przełącznikach elektrycznych. Parametry projektowe sprężyn skrętnych obejmują długość i kąt ramienia, które do dokładnej produkcji zazwyczaj wymagają maszyny do formowania sprężyn CNC ze sterowaniem wieloosiowym.
Proces produkcji sprężyny śrubowej jest wysoce deterministyczny. Każda operacja musi odbywać się po kolei, a wszelkie odchylenia w jednym etapie bezpośrednio wpływają na jakość sprężyny. Poniżej znajduje się praktyczny pogląd, krok po kroku, co dzieje się w zakładzie produkującym sprężyny.
Surowy drut pochodzi ze szpuli i jest podawany przez mechanizm prostujący. System podawania drutu musi utrzymywać równomierne napięcie. Jeśli drut jest podawany z poślizgiem lub nierównym naciągiem, powstały skok będzie niespójny, co z kolei powoduje zmianę sztywności sprężyny. Dobrze utrzymany podajnik drutu zapewnia, że drut wchodzi do obszaru formowania ze stałą prędkością i siłą.
To jest sedno procesu. W maszynie do zwijania sprężyn CNC drut jest prowadzony wokół trzpienia lub bezpośrednio kształtowany za pomocą narzędzi napędzanych serwo. Skok ustalany jest poprzez osiowy ruch narzędzi formujących względem podawania drutu. W przypadku sprężyn o złożonej geometrii wieloosiowa maszyna do formowania koordynuje jednocześnie kilka ruchów serwomechanizmu. W tym miejscu liczba osi maszyny określa zakres produkcji.
 Maszyna do zwijania sprężyn CNC z opcjami wieloosiowymi Ta seria maszyn przetwarza druty o średnicach od 0,3 do 8,0 mm i obsługuje wiele osi dla różnych kształtów sprężyn. Idealny do produkcji wymagającej precyzyjnego zwijania i stałej wydajności obróbki cieplnej. Zobacz produkt →
Po zwinięciu większość sprężyn musi zostać poddana obróbce cieplnej w celu zmniejszenia naprężeń wewnętrznych i uzyskania wymaganych właściwości mechanicznych. W przypadku sprężyn ze stali węglowej standardem jest austenityzacja w temperaturze około 850°C, a następnie hartowanie w oleju i odpuszczanie w temperaturze od 350°C do 450°C. Piec do odpuszczania utrzymuje sprężynę w określonej temperaturze przez określony czas. Niewłaściwa obróbka cieplna powoduje kruchość, przedwczesne uszkodzenie zmęczeniowe lub nierówną twardość w całej partii.
Sprężyny naciskowe wymagają płaskich, równoległych końców. Szlifierki do sprężyn usuwają materiał, aby utworzyć powierzchnie końcowe. W przypadku sprężyny o wysokiej precyzji tolerancja płaskości może wynosić zaledwie 0,05 mm od równoległości. W procesie szlifowania uzyskuje się również precyzyjną długość swobodną. Bez odpowiedniej szlifierki sprężyna może nie zostać prawidłowo osadzona w zespole.
Końcowe operacje obejmują śrutowanie w celu poprawy trwałości zmęczeniowej, powlekanie zapewniające odporność na korozję i kontrolę wymiarową w celu sprawdzenia specyfikacji. Każdą sprężynę można sprawdzić pod kątem swobodnej długości, średnicy zewnętrznej, sztywności sprężyny i jakości powierzchni.
Materiał to podstawa każdej wiosny. Właściwy wybór materiału zależy od środowiska operacyjnego, warunków obciążenia, oczekiwanej żywotności cyklu i ograniczeń kosztowych. Poniższa tabela porównuje materiały najczęściej stosowane w produkcji sprężyn śrubowych.
| Materiał | Wytrzymałość na rozciąganie | Maksymalna temperatura pracy | Odporność na korozję | Podstawowe zastosowania |
|---|---|---|---|---|
| Stal węglowa 65Mn | 980-1080 MPa | 120°C | Niski | Sprężyny przemysłowe ogólnego przeznaczenia |
| Stal krzemowa 60Si2Mn | 1275-1375 MPa | 200°C | Niski | Sprężyny zawieszenia samochodowego o dużej wytrzymałości |
| Stal nierdzewna 304 | 515-675 MPa | 300°C | Wysoka | Urządzenia medyczne, przetwórstwo spożywcze, sprzęt outdoorowy |
| Stal nierdzewna 316L | 485-620 MPa | 350°C | Bardzo wysoki | Przetwórstwo chemiczne, morskie, farmaceutyczne |
| Utwardzanie wydzieleniowe 17-7PH | 1650-1900 MPa | 400°C | Wysoka | Komponenty lotnicze i maszyny o wysokiej wydajności |
| Brąz fosforowy | 510-650 MPa | 100°C | Średni | Styki elektryczne, złącza, przełączniki |
Z punktu widzenia produkcji im twardszy materiał, tym większe wyzwanie dla zwijarki. Materiały o dużej wytrzymałości na rozciąganie, takie jak 17-7PH, wymagają większej siły formowania i sztywniejszych elementów maszyny. Jeśli planujesz pracować ze stopami egzotycznymi, wybierz maszynę z wystarczającym momentem obrotowym serwa i hartowanym oprzyrządowaniem.
Każda sprężyna jest definiowana przez sześć podstawowych parametrów. Zrozumienie ich ma kluczowe znaczenie niezależnie od tego, czy projektujesz sprężynę, czy konfigurujesz maszynę do jej produkcji. Kiedy zmienia się jedna z tych właściwości, zmieniają się także inne właściwości.
Średnica drutu (d)
Grubość drutu. Podwojenie średnicy drutu zwiększa sztywność sprężyny 16-krotnie, ponieważ równanie sprężystości zależy od d^4. Małe zmiany średnicy drutu powodują duże zmiany siły.
Średnia średnica cewki (D)
Średnia średnica cewki. Sztywność sprężyny jest odwrotnie proporcjonalna do D^3, więc 10-procentowy wzrost średnicy cewki zmniejsza sztywność o prawie 27 procent.
Skok (p)
Odległość pomiędzy sąsiednimi cewkami. Skok bezpośrednio kontroluje wolną przestrzeń i maksymalne ugięcie. Większy skok pozwala na większy skok, zanim sprężyna osiągnie solidną wysokość.
Liczba aktywnych cewek (n)
Liczba cewek, które faktycznie uginają się pod obciążeniem. Mniej aktywnych cewek wytwarza sztywniejszą sprężynę; bardziej aktywne cewki wytwarzają bardziej miękką sprężynę.
Długość wolna (L0)
Długość sprężyny bez obciążenia. Długość swobodna jest ustawiana podczas zwijania i zależy od liczby zwojów oraz skoku.
Szybkość sprężyny (k)
Siła wymagana na jednostkę ugięcia. Wzór na sprężyny naciskowe to k = Gd^4 / (8D^3n), gdzie G jest modułem sprężystości materiału.
W przypadku środowiska produkcyjnego najważniejszym spostrzeżeniem jest to: małe zmiany średnicy drutu powodują wykładnicze zmiany sztywności sprężyny. Dostawca drutu dostarczający materiał o odchyleniu ± 0,02 mm może spowodować wahania napięcia sprężyny o około 15 procent. Dlatego też dokładne pomiary drutu i kontrole odbiorcze są obowiązkowe.
Wybrana przez Ciebie maszyna determinuje nie tylko to, jakie sprężyny będziesz w stanie wyprodukować dzisiaj, ale także to, jakie zamówienia będziesz mógł przyjąć w przyszłości. Należy wziąć pod uwagę trzy główne typy maszyn, a każdy z nich służy do innego profilu produkcji.
Są to konie robocze przy masowej produkcji sprężyn naciskowych. Działają z bardzo dużymi prędkościami i zazwyczaj są skonfigurowane z 3 do 7 osiami. Jeśli Twoja firma koncentruje się na standardowych sprężynach naciskowych w dużych ilościach, dedykowana maszyna cewkowa z automatycznym podawaniem drutu oferuje najlepszy koszt sprężyny. Prędkości produkcyjne na nowoczesnych maszynach mogą przekraczać 150 cewek na minutę, w zależności od rozmiaru sprężyny.
Maszyna do formowania oferuje większą wszechstronność, ponieważ wykorzystuje niezależnie sterowane osie do poruszania wieloma narzędziami formującymi. 5-osiowa maszyna do formowania może przełączać się między sprężynami ściskanymi, skrętnymi i naciągowymi bez konieczności obszernej wymiany narzędzi. Doskonale sprawdza się w średnich nakładach oraz przy zróżnicowanym asortymencie produktów. Szerszy zakres ruchu umożliwia tworzenie sprężyn o zmiennym skoku, sprężyn stopniowanych i sprężyn o specjalnych konfiguracjach końcówek.
 Wszechstronna maszyna do formowania sprężyn CNC do skomplikowanych kształtów Dzięki niezależnie sterowanym osiom ta maszyna do formowania obsługuje różnorodne typy sprężyn bez konieczności częstej wymiany narzędzi. Jego elastyczność pasuje do średnich serii i zmiennej podziałki lub specjalnych konfiguracji końcowych. Zobacz produkt →
Maszyny bezkrzywkowe wykorzystują ostrza napędzane serwo zamiast krzywek mechanicznych. Czas konfiguracji jest znacznie krótszy, ponieważ nie ma fizycznych profili krzywek do wykonania lub dostosowania. W przypadku produkcji małych partii i częstych przezbrojeń maszyny bezkrzywkowe pozwalają zaoszczędzić znaczną ilość czasu. Nadają się szczególnie dobrze do skomplikowanych kształtów drutu i geometrii sprężyn, które byłyby trudne do osiągnięcia przy użyciu konwencjonalnych krzywek.
Oceniając maszyny, należy najpierw wziąć pod uwagę liczbę osi. Każda oś jest niezależnie sterowanym serwomotorem. Maszyna 3-osiowa może produkować podstawowe sprężyny naciskowe. Maszyna 5-osiowa obsługuje większość standardowych typów sprężyn. 10-osiowa maszyna zapewnia maksymalną elastyczność w przypadku skomplikowanego gięcia drutu i bardzo złożonych geometrii. Te różnice w możliwościach mają znaczenie, gdy klienci wracają z szerszą gamą specyfikacji sprężyn.
Zanim zdecydujesz się na zakup maszyny, przejrzyj dokumentację serwisową producenta oryginalnego sprzętu i dostępność części zamiennych. Dobrze zbudowana maszyna z fabryki ze stałą kontrolą jakości wytrzyma dłużej swoją konfigurację. Jeśli szukasz nowej maszyny sprężynowej, nie ma lepszego punktu wyjścia niż zapoznanie się ze szczegółowymi wskazówkami na jej temat jak kupić dobrą maszynę sprężynową przed zawarciem umowy.
Realistyczna zasada selekcji
Proste sprężyny o dużej objętości: maszyna zwijająca. Produkty mieszane, średnie serie: maszyna formująca z 5 lub więcej osiami. Małe partie, duża różnorodność: maszyna bezkrzywkowa. Twoja decyzja powinna być podyktowana profilem zamówień, jakiego oczekujesz za rok, a nie tylko pracą, którą masz dzisiaj.
Awarie związane z jakością sprężyn prowadzą do odrzucenia partii, straty czasu produkcji i zerwania relacji z klientami. Najczęstsze problemy z jakością mają trzy źródła: zmienność materiału, niewspółosiowość maszyny i niespójna obróbka cieplna.
Skoncentrowana procedura kontroli jakości wychwytuje je wcześnie. Każdą partię należy co najmniej sprawdzić na podstawie próbki pod kątem swobodnej długości, średnicy zewnętrznej i sztywności sprężyny. Podczas uruchamiania aplikacji krytycznej należy rozważyć 100-procentową kontrolę swobodnej długości i wymiaru tolerancji.
Jeśli występują problemy z jakością w dotychczasowym działaniu sprężyn, wiele z nich wynika z konfiguracji maszyny, a nie z samej maszyny. Zrozumienie typowych nieporozumień w użytkowaniu maszyn sprężynowych może pomóc w zidentyfikowaniu i naprawieniu problemów, które po cichu obniżają wydajność i jakość.
Zasada napędu: konsystencja drutu, oprzyrządowania i obróbka cieplna pozwalają uzyskać sprężyny spełniające specyfikację w każdym cyklu.
Sprężyny śrubowe są wszędzie. Zrozumienie specyficznych wymagań każdej branży pomaga dokładnie określić moce produkcyjne.
Sektor motoryzacyjny jest zdecydowanie największym konsumentem sprężyn śrubowych. Pojedynczy pojazd osobowy może zawierać od 25 do 40 sprężyn, w tym sprężyny zawieszenia, sprężyny zaworów, sprężyny sprzęgła i sprężyny zwalniające hamulce. W sprężynach zawieszenia często stosuje się drut ze stali krzemowej, np. 60Si2Mn, ponieważ zapewnia on wysoką wytrzymałość i doskonałą odporność na zmęczenie. Tolerancje są wymagające: sprężyny zaworowe mogą wymagać zmiany obciążenia w partii o mniej niż 5 procent.
Urządzenia medyczne wymagają najwyższej niezawodności i czystości. Sprężyny stosowane w narzędziach chirurgicznych, pompach infuzyjnych i implantach ortopedycznych są często wykonane ze stali nierdzewnej 316L. Muszą mieć zerowe zanieczyszczenie powierzchni i spełniać bardzo małe tolerancje wymiarowe. Sprężyna stosowana w przenośnej pompie insulinowej może mieć średnicę drutu wynoszącą zaledwie 0,3 mm, co wymaga maszyny zdolnej do precyzyjnego manipulowania cienkim drutem.
Sprężyny lotnicze działają w ekstremalnych warunkach. Muszą utrzymywać stałą wydajność w temperaturach od -50°C do 150°C i wytrzymywać wysokie wibracje. Powszechne są materiały takie jak stal nierdzewna utwardzana wydzieleniowo 17-7PH. Każda sprężyna stosowana w układach o krytycznym znaczeniu dla lotu jest zwykle przed montażem testowana pod kątem obciążenia w kilku punktach zakresu ugięcia.
W złączach i przełącznikach stosuje się miniaturowe sprężyny skrętne, aby utrzymać nacisk styku. Brąz fosforowy jest tutaj powszechny, ponieważ zapewnia dobrą przewodność i odporność na korozję. Sprężyny te są bardzo małe, często mają średnicę drutu poniżej 0,5 mm i wymagają maszyn o doskonałych możliwościach obsługi cienkiego drutu.
 Precyzyjna 3-osiowa maszyna do formowania sprężyn miniaturowych Ta maszyna CNC, zaprojektowana do precyzyjnego przenoszenia drutu, zapewnia dokładne formowanie małych sprężyn skrętnych stosowanych w elektronice. Oferuje wysoką rozdzielczość osiową i stabilną pracę przy wąskich tolerancjach. Zobacz produkt →
Każda branża ma swoje własne wymagania dotyczące certyfikacji i materiałów. Przed podjęciem pracy w nowym sektorze sprawdź, czy Twoja maszyna może pracować z wymaganymi materiałami i spełnia typowy dla branży zakres tolerancji. Jeśli produkujesz sprężyny dla przemysłu elektronicznego, maszyna o wysokiej rozdzielczości osiowej i niskim dryfie cieplnym jest koniecznością.
Maszyny sprężynowe to urządzenia precyzyjne. Różnica między maszyną, która działa niezawodnie przez dziesięć lat, a maszyną wymagającą częstych napraw, sprowadza się do dyscypliny konserwacji. Oto praktyczny harmonogram konserwacji, który pozwoli utrzymać linię produkcyjną w dobrym stanie.
Naprawienie drobnego problemu wykrytego wcześniej wymaga kilku minut. Ten sam problem pozostawiony niewykryty może prowadzić do wielodniowego przestoju i odrzucenia partii sprężyn. Proces konserwacji powinien być systematyczny i udokumentowany. W wielu przypadkach prowadzenie prostego dziennika zużycia narzędzi i regulacji maszyny ujawnia wzorce, które przewidują awarie, zanim one wystąpią.
Jak oblicza się sztywność sprężyny śrubowej?
Sztywność sprężyny k oblicza się ze wzoru k = G*d^4 / (8*D^3*n), gdzie G to moduł sprężystości materiału drutu, d to średnica drutu, D to średnia średnica cewki, a n to liczba aktywnych cewek. Moduł ścinania dla węglowej stali sprężynowej wynosi około 79 GPa. Wzór ten dokładnie określa związek między siłą i ugięciem.
Jaka jest różnica między maszyną sprężynową napędzaną krzywką a maszyną sprężynową bezkrzywkową?
Maszyna napędzana krzywką wykorzystuje fizycznie przycięte profile krzywek do sterowania ruchem narzędzia, a zmiana konstrukcji sprężyny oznacza wykonanie nowych krzywek. Maszyna bezkrzywkowa wykorzystuje serwomotory do bezpośredniego sterowania narzędziami, co pozwala na zmianę parametrów w oprogramowaniu zamiast produkować nowe krzywki. Maszyny bezkrzywkowe są znacznie szybsze w konfiguracji i idealnie nadają się do małych partii lub częstych zmian produktu.
Czy maszyna do sprężyn CNC może automatycznie regulować nachylenie sprężyny podczas produkcji?
Tak. Nowoczesne maszyny CNC mogą kontrolować podziałkę w czasie rzeczywistym podczas procesu zwijania. Osie serwomechanizmów maszyny programowo zmieniają względną prędkość posuwu, tworząc sprężyny o zmiennym skoku. Funkcje automatycznej korekcji mogą monitorować wymiary sprężyny podczas cyklu i automatycznie dostosowywać parametry, aby utrzymać docelową tolerancję.
Co powoduje uszkodzenie sprężyny pod wielokrotnym obciążeniem?
Najczęstszą przyczyną jest zmęczenie. Wynika to z inicjacji pęknięcia w miejscu defektu powierzchniowego lub punktu koncentracji naprężeń, a następnie stopniowego wzrostu pęknięcia aż do zniszczenia. Najczęstszymi przyczynami są zadrapania powierzchni powstałe w wyniku zwijania, niewystarczające śrutowanie i zbyt duże naprężenia podczas pracy. Projekt powinien ograniczać naprężenia robocze do bezpiecznej proporcji ostatecznej wytrzymałości materiału na rozciąganie.
Jak wybrać średnicę drutu dla sprężyny śrubowej?
Wybór średnicy drutu zależy od wymaganej siły sprężyny, dopuszczalnego naprężenia i dostępnej przestrzeni. Punktem wyjścia jest założenie, że naprężenie ścinające pod maksymalnym obciążeniem powinno pozostać poniżej 50–60 procent maksymalnej wytrzymałości materiału na rozciąganie w zastosowaniach statycznych i mniej w przypadku obciążeń cyklicznych. Następnie można skorzystać ze standardowych tabel rozmiarów drutu, aby wybrać najbliższy dostępny przekrój, który spełnia wymagania.
Czy w przypadku wszystkich sprężyn śrubowych konieczny jest piec do hartowania sprężyn?
Większość sprężyn zwijanych na zimno jest poddawana obróbce cieplnej w niskiej temperaturze w celu zmniejszenia naprężeń szczątkowych po formowaniu. Sprężyny wykonane z drutu ciągnionego na gorąco lub stali nierdzewnej mogą być stosowane bez odpuszczania w zastosowaniach o niskim naprężeniu. Jednakże sprężyny o dużej wytrzymałości, szczególnie te stosowane w motoryzacji lub lotnictwie, zwykle wymagają kontrolowanego procesu odpuszczania, aby osiągnąć wymagane właściwości mechaniczne i zapobiec przedwczesnym uszkodzeniom.
Ile osi potrzebuję na maszynie do formowania sprężyn CNC?
W przypadku podstawowych sprężyn naciskowych wystarczą 3 osie. W przypadku większości popularnych typów sprężyn, w tym rozciąganych i prostych skrętów, 5 osi zapewnia wystarczającą swobodę. W przypadku produkcji skomplikowanych kształtów drutu lub sprężyn o różnym skoku, 10 lub więcej osi zapewnia największą elastyczność. Liczba osi jest bezpośrednio związana ze złożonością sprężyn, które można wyprodukować bez zmiany oprzyrządowania.
Produkcja wysokiej jakości sprężyn śrubowych jest wyzwaniem systemowym. Dostawca materiału, maszyna, oprzyrządowanie, proces obróbki cieplnej i protokoły kontroli muszą ze sobą współpracować. Maszyna nie jest jedynym czynnikiem, ale jest czynnikiem zapewniającym największą kontrolę nad geometrią i konsystencją sprężyny.
Wybór właściwej maszyny dla Twojej firmy zależy od wielkości produkcji, asortymentu produktów i materiałów, które zamierzasz przetwarzać. Dedykowane zwijarki wyróżniają się dużą wydajnością i prostą geometrią. Wieloosiowe maszyny do formowania zapewniają wszechstronność niezbędną do wykonywania szerszego zakresu zadań. Maszyny bezkrzywkowe minimalizują czas konfiguracji w przypadku produkcji o dużym mieszaniu i małych nakładach.
Niezależnie od ścieżki, którą wybierzesz, zainwestuj w rutynową konserwację. Zdyscyplinowany harmonogram kontroli, spójne smarowanie i proaktywna wymiana narzędzi zwracają się w postaci skrócenia przestojów i poprawy jakości sprężyn. Branża sprężynowa nagradza producentów, którzy skupiają się na spójności, dokładności i długoterminowej niezawodności.
Jeśli poszerzasz swoje możliwości lub modernizujesz istniejący sprzęt, najpierw zbuduj jasny obraz docelowych typów i objętości sprężyn. Maszyna, która zarabia na utrzymanie, to ta, która odpowiada rzeczywistej rzeczywistości produkcyjnej, a nie ta z najdłuższą listą funkcji.
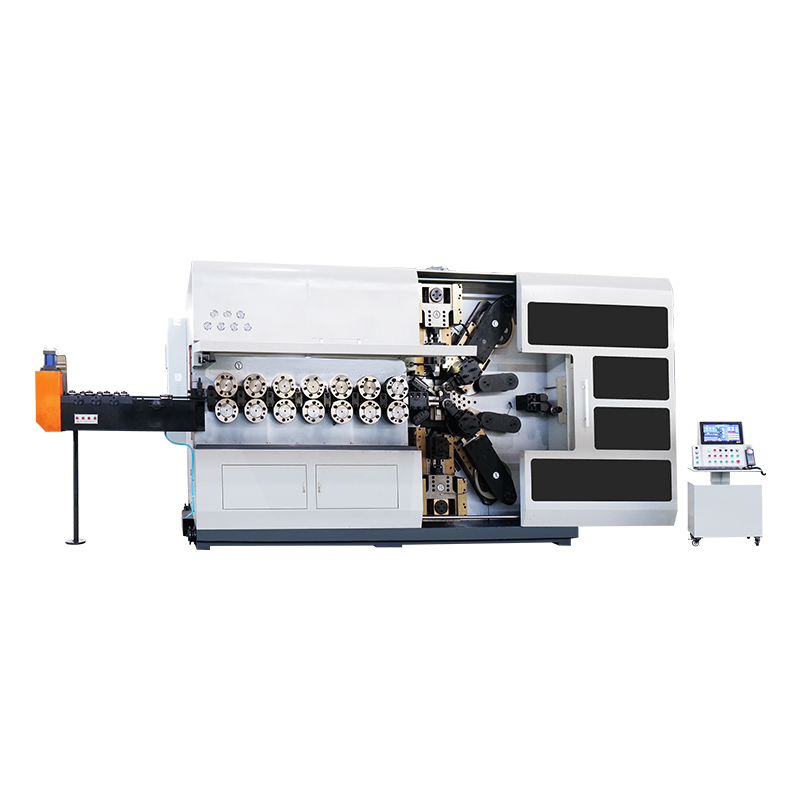
TK-13200, TK-7230 TK-13200, TK-7230 12-OSIOWA MASZYNA DO ZWIJANIA SPRĘŻYN ...
Zobacz szczegóły
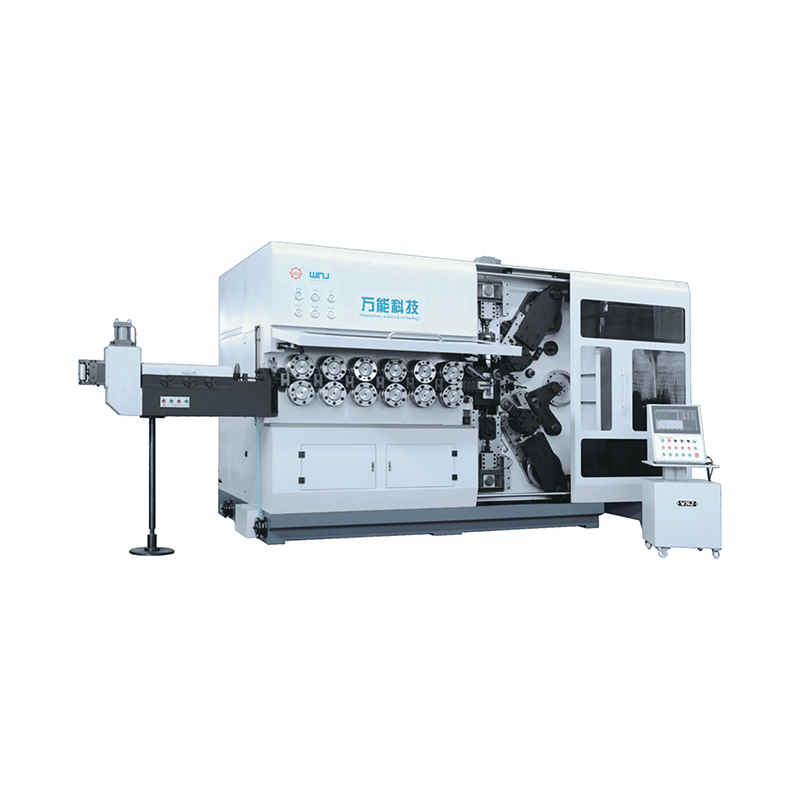
TK-13200, TK-7230 TK-13200, TK-7230 12-OSIOWA MASZYNA DO ZWIJANIA SPRĘŻYN ...
Zobacz szczegóły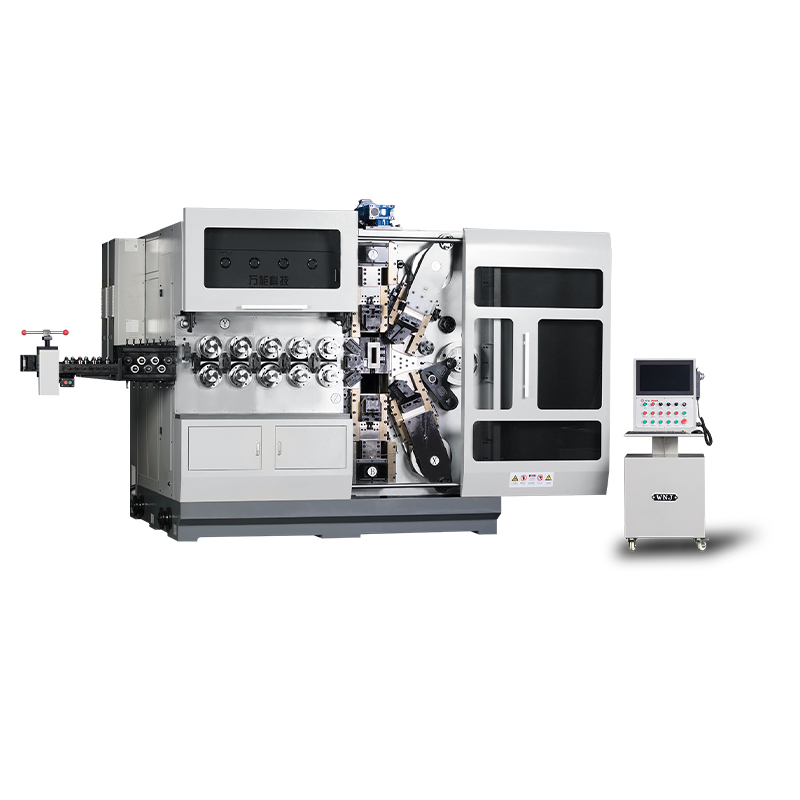
TK12120 TK-12120 12OSIOWA MASZYNA DO ZWIJANIA SPRĘŻYN CNC ...
Zobacz szczegóły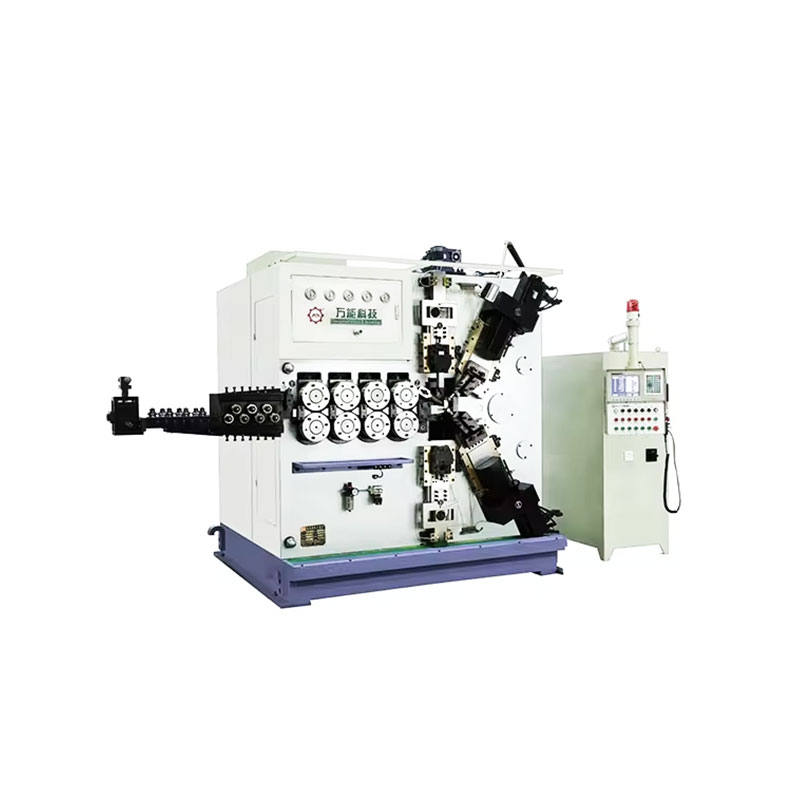
TK-6160 MASZYNA DO ZWIJANIA SPRĘŻYN TK-6160 CNC ...
Zobacz szczegóły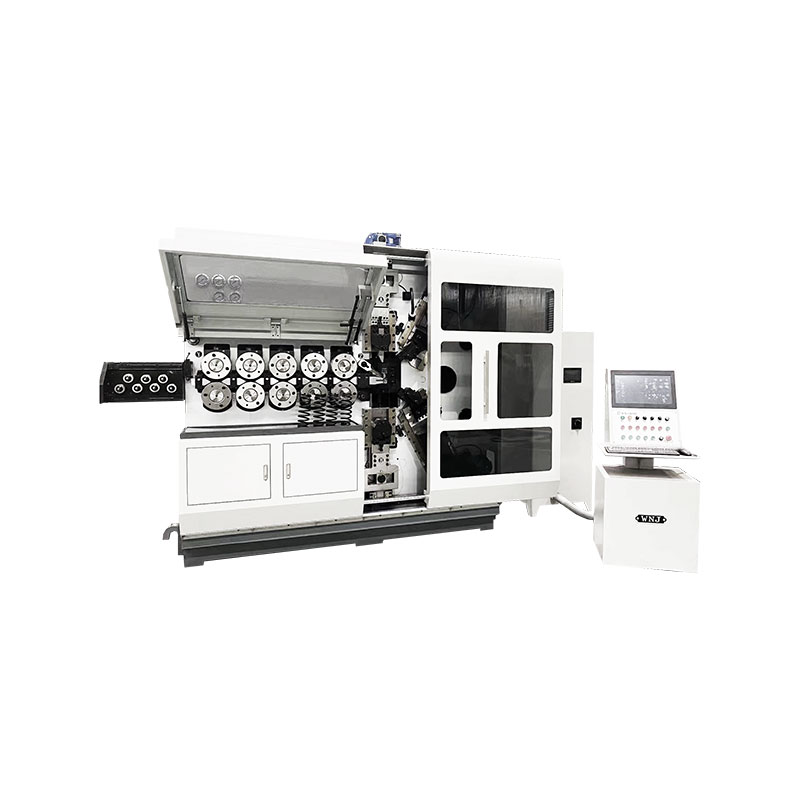
TK-6120 MASZYNA DO ZWIJANIA WIOSEN TK-6120 CNC ...
Zobacz szczegóły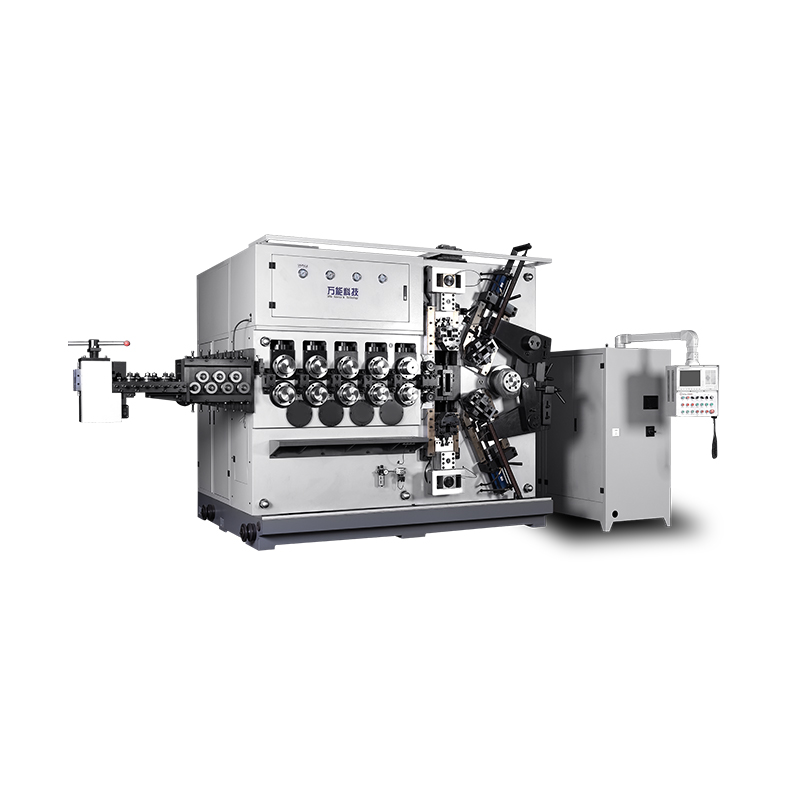
TK-5200 TK-5200 5OSIOWA MASZYNA DO ZWIJANIA SPRĘŻYN CNC ...
Zobacz szczegóły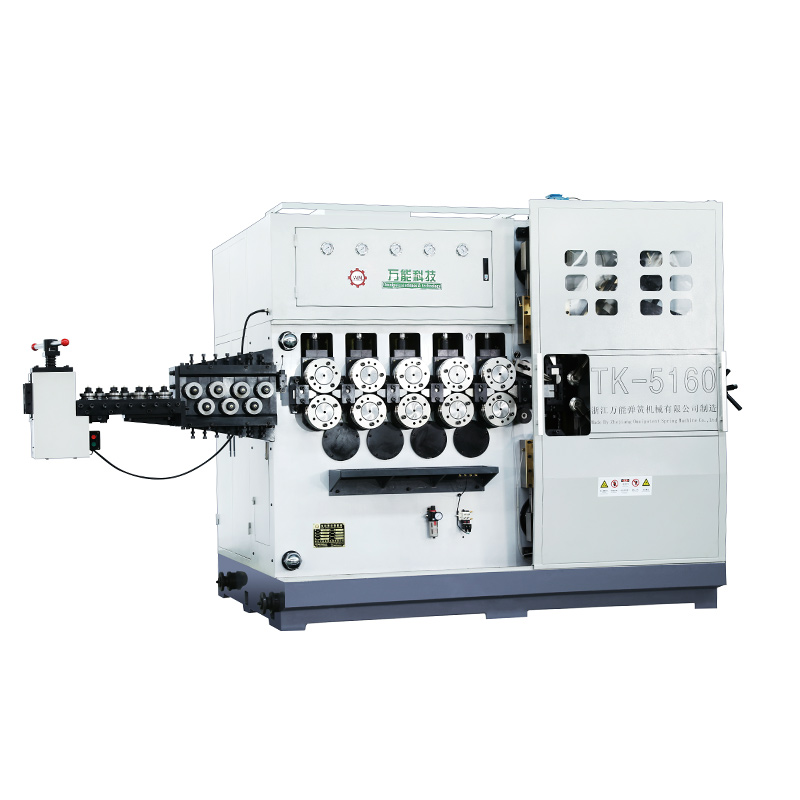
TK-5160 TK-5160 5OSIOWA MASZYNA DO ZWIJANIA SPRĘŻYN CNC ...
Zobacz szczegóły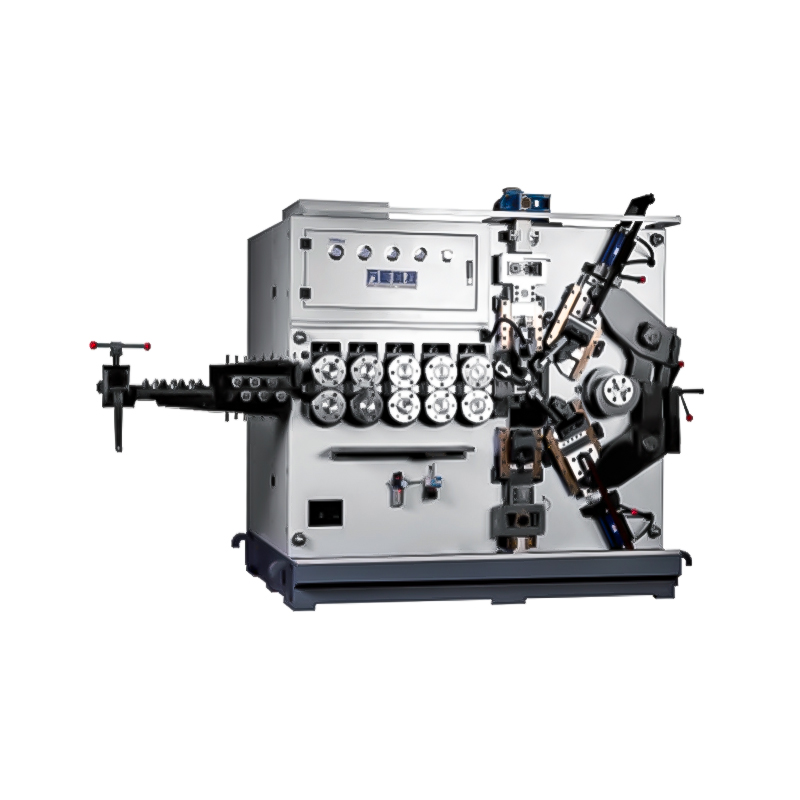
TK-5120 TK-5120 5OSIOWA MASZYNA DO ZWIJANIA SPRĘŻYN CNC ...
Zobacz szczegółyKod QR mobilny