Język
Wiadomości
Dom / Wiadomości / Przewodnik po maszynach do formowania drutu CNC: osie, możliwości i wskazówki dotyczące wyboru
Każda cewka drutu wchodząca do formowni niesie ze sobą decyzję: czy tę część lepiej wykonać na maszynie sprężynowej napędzanej krzywką, dedykowanej zwijarce czy może Maszyna do formowania drutu CNC ? Krótką odpowiedzią dla większości nowoczesnych linii produkcyjnych jest maszyna do formowania drutu CNC, ponieważ przekształca ona zmiany kształtu w zmiany oprogramowania, a nie zmiany w narzędziowni. Po zapisaniu programu ta sama maszyna może przejść od prostego haka do trójwymiarowego wspornika z wieloma zagięciami w mniej więcej czasie potrzebnym do załadowania nowego pliku.
W tym przewodniku wyjaśniono, co właściwie robi maszyna do formowania drutu CNC, jak konfiguracja jej osi zmienia możliwości, gdzie pokrywa się ze zwijaczami sprężyn i co należy sprawdzić, zanim zainwestujesz w nią kapitał. Wniosek z góry: jeśli zestaw części obejmuje sprężyny skrętowe, zaciski drutowe, haki, wsporniki lub jakąkolwiek geometrię, która wygina się w więcej niż jednej płaszczyźnie, ta klasa maszyn oferuje najszerszy użyteczny zakres w przeliczeniu na dolara spośród wszystkich urządzeń do formowania drutu.
Granica możliwości maszyny do formowania drutu CNC jest szersza, niż zakłada wielu nabywców. Nie ogranicza się do sprężyn śrubowych, chociaż może wytwarzać wiele rodzin sprężyn. Prawdziwą siłą maszyny jest tworzenie kształtów z drutu, które wymagają wyginania w różnych kierunkach, formowania pętelek na końcach, skręcania nóżek i czystego odcinania. W porównaniu z mechaniczną maszyną krzywkową, wersja CNC eliminuje czas i koszty projektowania, cięcia i sprawdzania krzywek dla każdej nowej części.
Jest jedna ważna granica. Jeśli potrzebujesz pojedynczej sprężyny naciskowej w bardzo dużej ilości przez wiele miesięcy, dedykowana maszyna do zwijania sprężyn CNC zwykle wyprodukuje ją szybciej. Maszyny do formowania drutu CNC zdobywają swoją pozycję, gdy różnorodność części jest duża, a zmiany są częste , co jest normalnym stanem w zakładach produkcyjnych kontraktowych i sklepach z dostawami OEM.
Wszystkie maszyny do formowania drutu CNC wykonują tę samą sekwencję: prostowanie, podawanie, zginanie, cięcie. Różnice pomiędzy modelami sprowadzają się do tego, ile osi gięcia działa jednocześnie na drut, jak dokładnie kontrolowana jest długość posuwu i jak szybko system sterowania ponownie oblicza pozycje narzędzi dla nowego programu części.
Z punktu widzenia przepływu pracy każde zagięcie, długość posuwu i pozycja cięcia są definiowane w sterowniku jako wartość współrzędnych. To właśnie sprawia, że zmiana jest szybka: nie modyfikujesz fizycznie systemu generowania kształtu poza zmianą prowadnicy i bloku narzędziowego. Ta sama logika umożliwia również automatyczną korektę, ponieważ system sterowania może porównać zadane pozycje z rzeczywistymi informacjami zwrotnymi z każdej osi serwa.
Liczba osi jest najczęściej cytowaną specyfikacją w zakresie formowania drutu, ponieważ koreluje ze złożonością geometrii, którą można zbudować w jednym przejściu. Z reguły nie kupuj większej liczby osi, niż uzasadnia to plan produktu; obsługa, programowanie i konserwacja maszyny 10-osiowej jest droższa niż maszyna 3-osiowa. Jednocześnie, jeśli zaakceptujesz pracę z zagięciami wielopłaszczyznowymi, niedostateczna specyfikacja prowadzi do wolniejszych cykli, ręcznych operacji dodatkowych i niespójnej jakości części.
| Osie | Kształtowanie wolności | Typowe części | Typowy zakres przewodów |
|---|---|---|---|
| 3-osiowy | Posuw, gięcie poziome, cięcie | Haczyki, proste klipsy, małe sprężyny naciągowe | 0,3 do 3,0 mm |
| 5-osiowy | Dodaje osie narzędzi umożliwiające ruch poza płaszczyzną | Sprężyny skrętowe, klipsy 3D, małe wsporniki samochodowe | 0,5 do 5,0 mm |
| Oś 6/7 | Więcej jednoczesnych pozycji narzędzi | Formy 3D z wieloma zagięciami i małymi promieniami | 1,0 do 6,0 mm |
| 10-osiowy | Dwa ramiona formujące ze sterowaniem wieloma narzędziami | Skomplikowane sprężyny 3D i zespoły formowane | 1,5 do 10,0 mm |
| 12-osiowy, bezkrzywkowy | Maksymalna mobilność narzędzia, bez krzywek | Złożone części medyczne, lotnicze i o dużym zróżnicowaniu | 0,5 do 12,0 mm |
Maszyna 3-osiowa to najtańszy punkt wejścia i pozostaje najpopularniejszą konfiguracją w warsztatach, których częściami są płaskie haki, zaciski i proste sprężyny. Kiedy inżynierowie zaczynają projektować sprężyny skrętowe z przesuniętymi ramionami lub kształtami drutu wyginającymi się w dwóch płaszczyznach, przejście na maszynę 5-osiową eliminuje większość kompromisów w zakresie narzędzi. 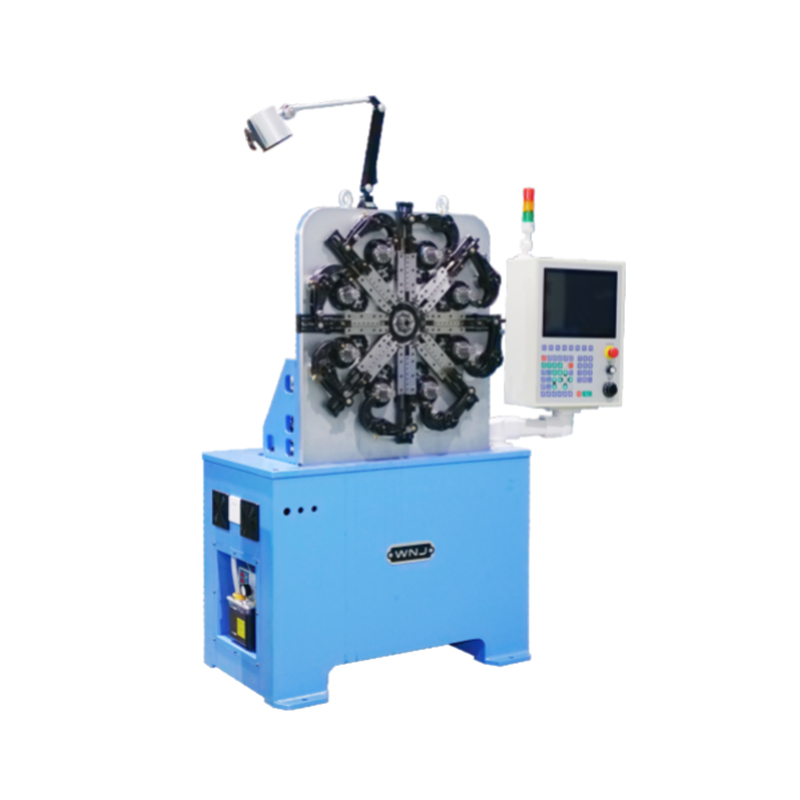 3-osiowa maszyna do formowania sprężyn CNC-625D do prostych sprężyn Ta 3-osiowa maszyna do formowania oferuje najniższe koszty wejścia dla warsztatów produkujących płaskie haczyki, zaciski i proste sprężyny. Sterowanie w czterech osiach umożliwia pracę jednoetapową lub synchroniczną z automatycznym zatrzymaniem w przypadku wadliwych części. Zobacz produkt → Dla porównania, 3-osiowa maszyna do formowania klasy 625D z oferty WNJ pokrywa ten segment, podczas gdy seria 625Z/635Z/650Z rozszerza tę samą zasadę formowania na pięć sterowanych osi.
W przypadku warsztatów, które oferują mieszane serie produkcyjne, 10-osiowe i 12-osiowe konfiguracje bezkrzywkowe zapewniają najszerszy zakres operacyjny. Ich zaletą jest jednoczesny ruch wielu nośników narzędzi, co skraca czas cyklu w przypadku części, które w przeciwnym razie wymagałyby indeksowania lub zmiany położenia. Kompromisem są większe wymagania programowe i wyższa cena zakupu.
Ludzie często używają tych dwóch terminów zamiennie, ale odnoszą się one do różnych mocnych stron. Maszyna do zwijania sprężyn CNC jest zoptymalizowana pod kątem kształtów śrubowych przy dużej prędkości, podczas gdy maszyna do formowania drutu CNC jest zoptymalizowana pod kątem dowolnych kształtów drutu 3D i typów sprężyn, które wymagają zginania, a nie owijania. Właściwy wybór zależy od geometrii dominującej części, a nie od samej marki maszyny czy ceny.
Na wielu liniach produkcyjnych sprężyn oba typy maszyn znajdują się obok siebie. Jeśli oczekujesz, że jedna maszyna do formowania drutu zastąpi zwijarkę w przypadku prostych prac ściskających, przed wykonaniem porównaj rzeczywiste czasy cykli na własnej średnicy drutu. W przypadku części, które łączą sekcje śrubowe z nogami i zagięciami, maszyna do formowania drutu z trzpieniem może często skonsolidować to, co w innym przypadku wymagałoby dwóch maszyn. Gdy część ma głównie postać wygiętego drutu, a nie spirali, bardziej ukierunkowaną opcją jest 4-osiowa maszyna do gięcia drutu. 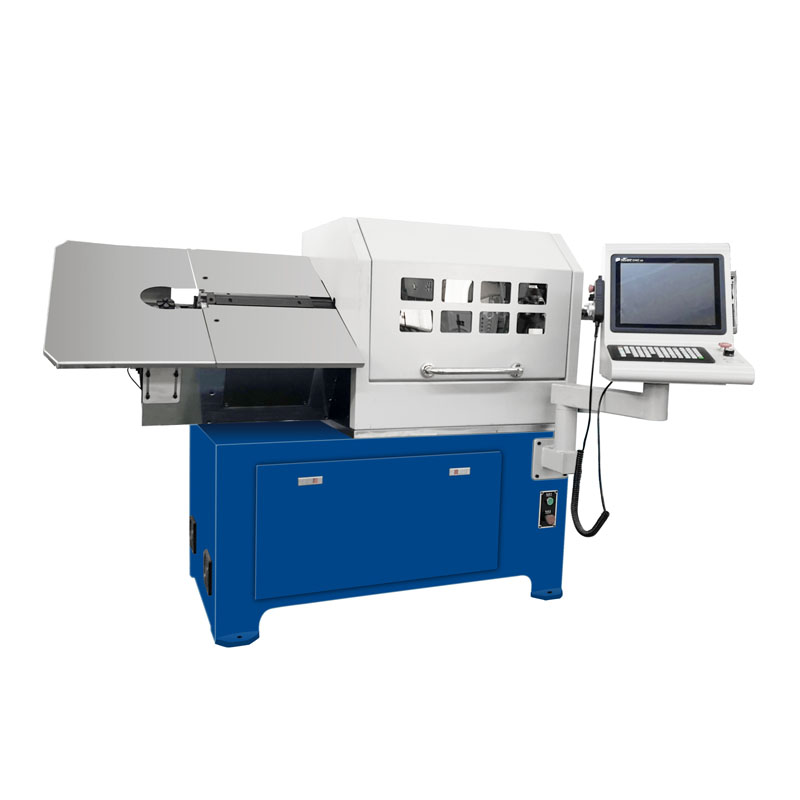 ZW-480 4-osiowa giętarka CNC do drutu giętego Jeśli część składa się głównie z wygiętego drutu, a nie spirali, ta 4-osiowa maszyna do gięcia zapewnia zaplanowaną wydajność. Konstrukcja układu zawieszenia z czterema/siedmioma osiami zapewnia wysoką precyzję i stabilną pracę w różnorodnych zastosowaniach związanych z gięciem drutu. Zobacz produkt →
Maszyny do formowania drutu CNC nie są ograniczone do producentów sprężyn. Ta sama logika gięcia i cięcia pojawia się w prawie każdym produkcie inżynieryjnym zawierającym uformowany element z drutu. Strony aplikacji w witrynie WNJ identyfikują osiem branż, w których ten sprzęt jest używany codziennie:
Wspólnym wątkiem jest spójność wymiarowa. Na przykład w produkcji samochodów sprężyna siedzenia, która odchyla się o jeden milimetr w kącie ramienia, może powodować hałas i przedwczesne zużycie końcowego montażu. Maszyna pięcioosiowa utrzymuje ścieżkę narzędzia z wystarczającą powtarzalnością, że każda część schodząca z linii odpowiada zatwierdzonej próbce. 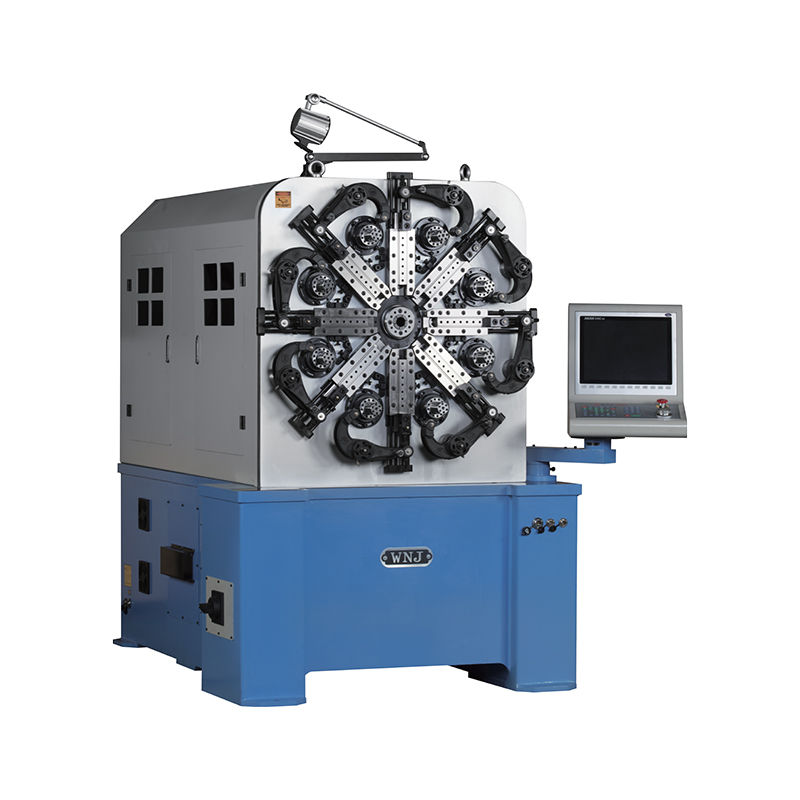 CNC-635Z 5-osiowa maszyna do formowania sprężyn zapewniająca stałą dokładność wymiarową Ta pięcioosiowa maszyna do formowania zapewnia powtarzalność wymaganą w przypadku sprężyn siedzeń samochodowych i podobnych precyzyjnych części. Obrotowy mechanizm podawania drutu ułatwia konfigurację, a pięcioosiowe sterowanie pozwala zachować wąskie tolerancje kątów i średnic ramion. Zobacz produkt → Dlatego producenci z tych branż proszą o części próbne wykonane z własnego materiału, zanim zatwierdzą maszynę.
Zanim porównasz ceny, porównaj te siedem czynników. Maszyna, która jest o 5 procent tańsza, może kosztować o 20 procent więcej narzędzi i przestojów, jeśli specyfikacja nie odpowiada wymaganiom dotyczącym średnicy drutu i tolerancji.
Punkty te zostały szczegółowo omówione w naszym przewodniku jak wybrać odpowiednią maszynę sprężynową . Podsumowanie jest proste: pozwól rodzinie części zdefiniować specyfikację, a następnie użyj części próbnych, aby przed zakupem sprawdzić rzeczywiste zachowanie.
Dokładność maszyny do formowania drutu CNC jest w równym stopniu wynikiem stanu mechanicznego, jak i oprogramowania. Czyste prowadnice, wyrównane rolki i prawidłowo napięte systemy podawania zapewniają powtarzalność tolerancji przez tysiące cykli. Codzienna rutyna jest krótka, ale jej pomijanie prowadzi do dryfowania, które pojawia się dopiero przy końcowej kontroli.
Operatorzy powinni także rozumieć normalny dźwięk i wibracje maszyny. Nietypowy hałas z sekcji zasilającej lub nagła zmiana kąta zgięcia zwykle pojawia się przed całkowitą awarią, a wczesne podjęcie działań pozwala uniknąć dłuższych przestojów.
Maszyna sprężynowa CNC to szerokie pojęcie, które zwykle obejmuje zarówno zwijarki, jak i maszyny formujące. W praktyce maszyna do zwijania sprężyn jest zoptymalizowana pod kątem sprężyn śrubowych, podczas gdy maszyna do formowania drutu wytwarza gięte kształty drutu, sprężyny skrętowe, sprężyny naciągowe i inne geometrie nieśrubowe. Większość fabryk wykorzystuje oba w celu pokrycia pełnego asortymentu produktów.
Typowe materiały obejmują węglową stal sprężynową, gatunki stali nierdzewnej, takie jak 302, 304 i 316, brąz fosforowy, miedź berylową, aluminium i różne druty powlekane. Dwa kluczowe ograniczenia to zakres średnic drutu maszyny i maksymalna wytrzymałość na rozciąganie, jaką może wytrzymać system podawania i prostowania. Jeśli planujesz używać drutu ciągnionego na zimno powyżej 2000 MPa, przed zakupem sprawdź materiał rolki prostownicy i zakres docisku rolki podającej.
Jeśli większość części to jednopłaszczyznowe zaciski i haki, wystarczy maszyna 3-osiowa. Sprężyny skrętowe z przesuniętymi nóżkami korzystają z kontroli 5-osiowej. Wielopłaszczyznowe formy drutu 3D zazwyczaj wymagają 6 lub więcej osi. Praktyczną zasadą jest wybranie o jeden poziom powyżej aktualnej średniej złożoności, aby móc zaakceptować szerszy zakres zadań bez kupowania drugiej maszyny.
Tak, w granicach. Sprężyny naciskowe z zamkniętymi końcami i małym skokiem są mocną domeną zwijarki, ale maszyna do formowania drutu wyposażona w narzędzie podziałowe i trzpień może wydajnie wytwarzać sprężyny naciskowe przy umiarkowanych prędkościach. Jest to szczególnie atrakcyjne w małych partiach, gdzie czas przezbrajania ma większe znaczenie niż maksymalna prędkość cyklu.
W przypadku prostej zmiany geometrii w obrębie tej samej średnicy drutu, regulacja oprzyrządowania zajmuje zazwyczaj od 15 do 40 minut plus wybór programu. Jeśli zmienia się średnica drutu, zmienia się także prowadnice, rolki podające i narzędzia formujące, co w większości maszyn zajmuje zwykle od jednej do dwóch godzin. Alternatywa napędzana krzywkami wymagałaby wycinania i sprawdzania nowych krzywek, co zajmuje znacznie więcej czasu.
Praktyczna powtarzalność mieści się zwykle w zakresie od plus minus 0,5 do 1 stopnia dla kątów zgięcia i plus minus 0,1 mm dla długości, w zależności od średnicy drutu, zachowania sprężynowania i konsystencji materiału. Zawsze sprawdzaj te wartości podczas próby z użyciem rzeczywistego drutu, ponieważ sprężynowanie materiału ma największy wpływ na ostateczną geometrię.
Właściwy wybór zawsze zależy od rodziny części, a nie od tabliczki znamionowej maszyny. Jeśli asortyment Twoich produktów obejmuje różne kształty drutu i geometrię sprężyn, maszyna do formowania drutu CNC pozostaje pojedynczym urządzeniem o najszerszym zakresie zastosowań. Sprawdź liczbę osi, sprawdź pokrycie średnicy drutu, potwierdź sieć wsparcia i poproś o części próbne wykonane z Twojego materiału przed podpisaniem. Proces ten zajmuje kilka dni, ale chroni inwestycję w maszynę przez dekadę lub dłużej.
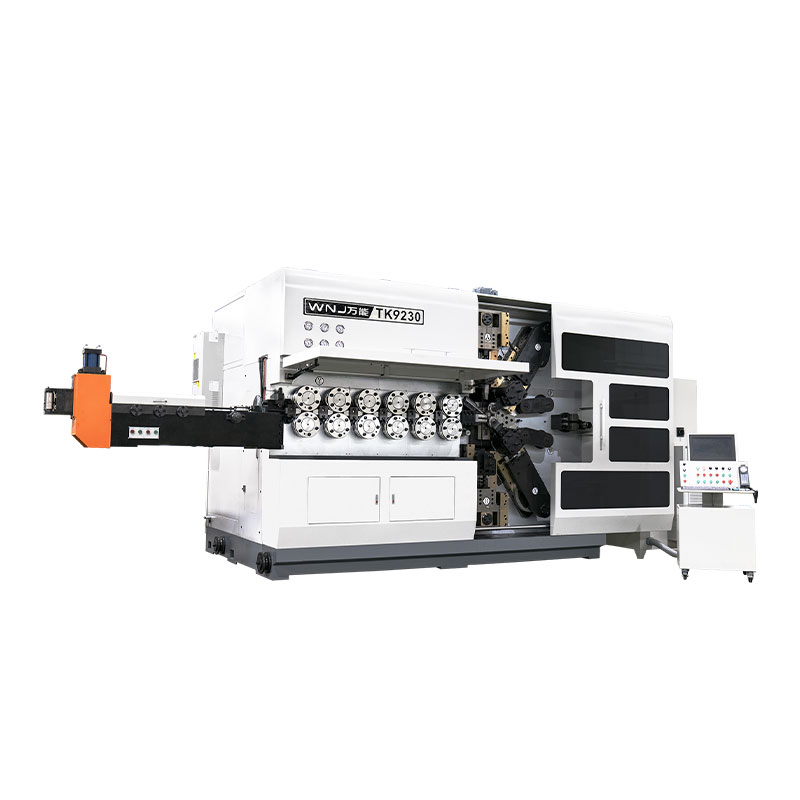
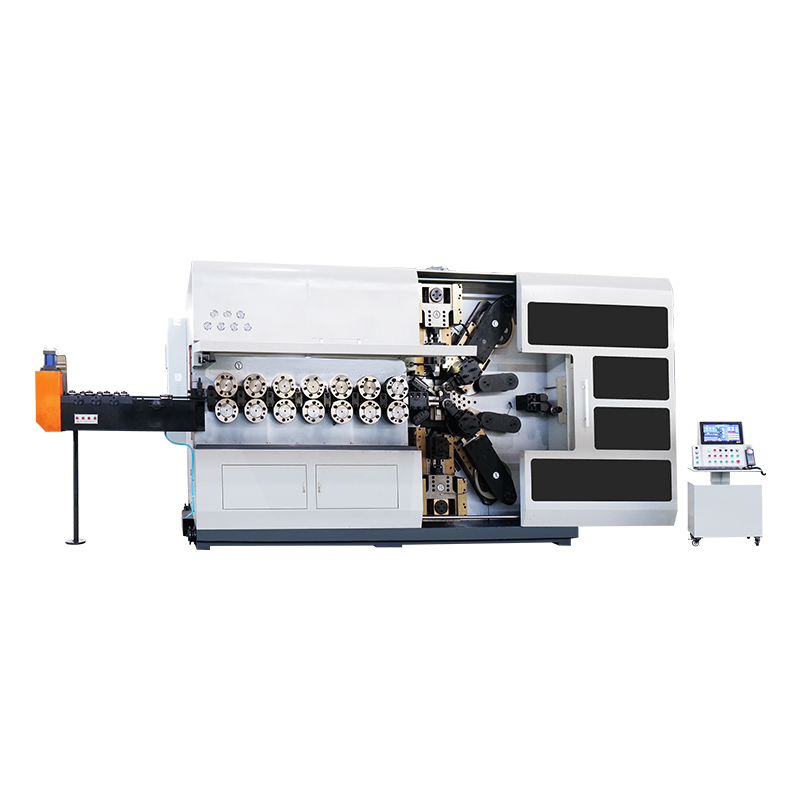
TK-13200, TK-7230 TK-13200, TK-7230 12-OSIOWA MASZYNA DO ZWIJANIA SPRĘŻYN ...
Zobacz szczegóły
TK-13200, TK-7230 TK-13200, TK-7230 12-OSIOWA MASZYNA DO ZWIJANIA SPRĘŻYN ...
Zobacz szczegóły
TK12120 TK-12120 12OSIOWA MASZYNA DO ZWIJANIA SPRĘŻYN CNC ...
Zobacz szczegóły
TK-6160 MASZYNA DO ZWIJANIA SPRĘŻYN TK-6160 CNC ...
Zobacz szczegóły
TK-6120 MASZYNA DO ZWIJANIA WIOSEN TK-6120 CNC ...
Zobacz szczegóły
TK-5200 TK-5200 5OSIOWA MASZYNA DO ZWIJANIA SPRĘŻYN CNC ...
Zobacz szczegóły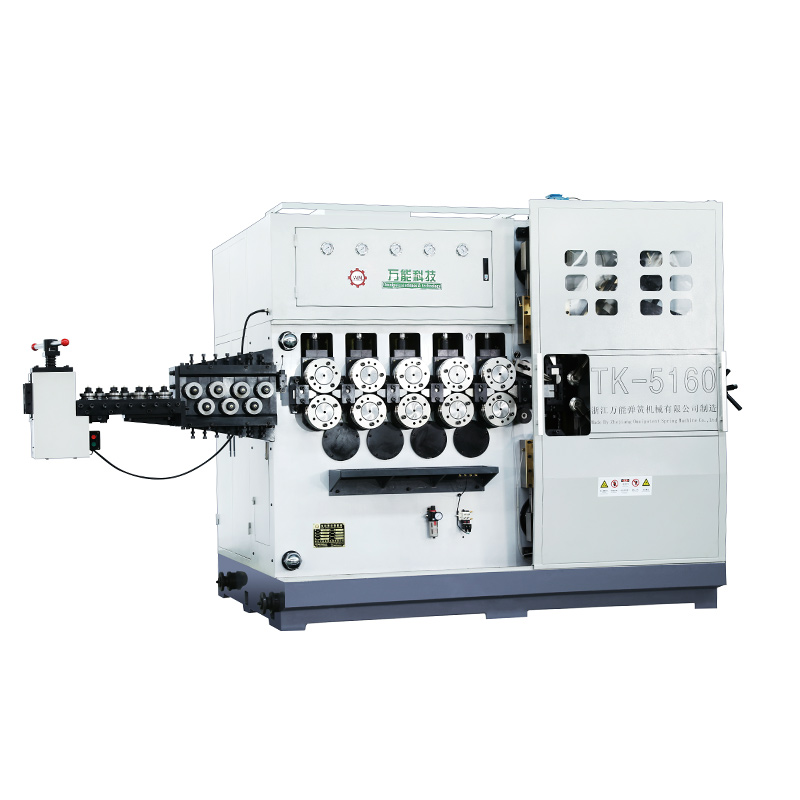
TK-5160 TK-5160 5OSIOWA MASZYNA DO ZWIJANIA SPRĘŻYN CNC ...
Zobacz szczegóły
TK-5120 TK-5120 5OSIOWA MASZYNA DO ZWIJANIA SPRĘŻYN CNC ...
Zobacz szczegółyKod QR mobilny