Język
Wiadomości
Dom / Wiadomości / Maszyna do zwijania sprężyn CNC: kompletny przewodnik po typach, specyfikacjach i wyborze
Maszyna do zwijania sprężyn CNC to najważniejsza inwestycja dla producenta sprężyn, który chce pozostać konkurencyjny. W przeciwieństwie do mechanicznych zwijarek, które opierają się na krzywkach i wyłącznikach krańcowych, zwijarka sprężynowa CNC steruje podawaniem drutu, położeniem punktu zwijania, ruchem podziałowym i działaniem cięcia za pomocą zsynchronizowanych osi serwo. Rezultatem jest powtarzalna geometria cewek, szybsze zmiany ustawień i znacznie niższy odsetek złomów. Jeśli Twój plan produkcji obejmuje sprężyny naciskowe, sprężyny naciągowe lub sprężyny skrętowe z tolerancjami mniejszymi niż 0,05 mm, wówczas nowoczesna zwijarka CNC nie jest opcjonalna; to jest podstawa. W tym przewodniku wyjaśniono, jak działają te maszyny, co właściwie oznaczają numery osi, jakie specyfikacje należy porównać i jak dopasować maszynę do rzeczywistych warunków produkcji.
Zasada działania dzieli się na pięć etapów: prostowanie drutu, podawanie drutu, zwijanie, kontrola podziałki i cięcie. Drut jest wyciągany ze szpuli lub napędzanego podajnika drutu, przechodzi przez zespół rolek prostujących, które usuwają odlew i skrzywienia, a następnie wchodzi na rolki podające. Rolki podające dociskają drut do punktu zwijania lub wokół trzpienia. W miarę przesuwania się drutu zewnętrzna średnica sprężyny jest określana przez położenie punktu zwinięcia. Napędzane serwo narzędzie podziałowe porusza się prostopadle do ścieżki drutu i tworzy szczelinę pomiędzy sąsiednimi cewkami. Po osiągnięciu zaprogramowanej liczby zwojów ostrze tnące oddziela sprężynę od przychodzącego drutu, a układ sterujący natychmiast rozpoczyna kolejny cykl.
Tym, co zasadniczo różni wersję CNC od maszyny mechanicznej, jest to, że każdy parametr formowania jest programowalną wartością numeryczną. W zwijarce mechanicznej średnicę zewnętrzną zmienia się poprzez ręczne poluzowanie przeciwnakrętki i przesunięcie krzywki. Na maszynie CNC podajesz średnicę zewnętrzną na ekranie sterowania, a oś serwa ustawia się automatycznie. Według danych produkcyjnych opublikowanych w branży maszyn sprężynowych, zmiana ta skraca czas konfiguracji typowej sprężyny naciskowej z około 40 do 60 minut na maszynie mechanicznej do około 5 do 10 minut na dobrze zaprogramowanym modelu CNC. Poniższa tabela porównuje dwa typy maszyn pod względem czynników mających największe znaczenie w hali produkcyjnej.
| Element porównawczy | Mechaniczna maszyna do zwijania | Maszyna do zwijania sprężyn CNC |
|---|---|---|
| Czas konfiguracji dla każdego typu sprężyny | 30 do 60 minut | 5 do 10 minut |
| Powtarzalność wymiarowa | Zależy od umiejętności operatora | Spójne w zakresie od 0,01 do 0,03 mm |
| Zmiany oprzyrządowania | Wiele kamer i fizycznych przystanków | Zmiana programu plus kilka pozycji narzędzi |
| Możliwość tworzenia skomplikowanych kształtów | Bardzo ograniczone | Wieloosiowe formowanie haczyków, pigtaili i zagięć |
| Rejestracja danych i śledzenie jakości | Niedostępne | Wbudowany w system sterowania |
Liczba osi w maszynie do zwijania sprężyn CNC określa, ile niezależnych ruchów można wykonać jednocześnie. A Maszyna 3-osiowa zazwyczaj kontroluje podawanie drutu, punkt zwijania lub główną krzywkę i skok. Ta konfiguracja obejmuje większość standardowych sprężyn naciskowych i naciągowych. A Maszyna 5-osiowa dodaje osie narzędzi, które umożliwiają bardziej złożone operacje formowania, takie jak zginanie końcówek pigtaili, wytwarzanie sekcji o zmiennym skoku i formowanie ramion sprężyn skrętnych o małej tolerancji. A Maszyna 6-osiowa lub 7-osiowa , jak klasa TK-760, zapewnia jeszcze większą swobodę formowania i może obsługiwać druty o średnicach z cięższego końca skali.
Maszyny o wyższej osi mają również znaczenie, gdy produkujesz różne rodziny sprężyn na tej samej maszynie. Na przykład producent wytwarzający zarówno sprężyny zawieszenia samochodowego, jak i małe precyzyjne sprężyny naciągowe potrzebuje dodatkowych osi, aby obsługiwać różne konfiguracje oprzyrządowania bez fizycznej przebudowy obszaru formowania. Praktyczna zasada jest prosta: nie kupuj więcej osi, niż wymaga tego Twój asortyment produktów, ponieważ każda dodatkowa oś zwiększa koszty i złożoność programowania. Jeśli jednak masz warsztat, który realizuje różnorodne zamówienia, maszyna 5-osiowa lub większa pozwala uniknąć wąskiego gardła związanego z częstą wymianą narzędzi.
 TK-320B 3-osiowa maszyna do zwijania sprężyn CNC do drutu 3,0 mm Ta 3-osiowa maszyna obsługuje popularny zakres drutu 0,5–3,0 mm z niezależną kontrolą skoku, dwujęzycznym interfejsem i ręcznym tworzeniem próbek, odpowiednią do produkcji o średniej wydajności bez nadmiernych wydatków na dodatkowe osie. Zobacz produkt →
Kupujący często skupiają się na cenie i marce, ale prawdziwe kryteria wyboru mają charakter techniczny. Pięć specyfikacji określających, czy maszyna pasuje do Twojej produkcji, to zakres średnic drutu, maksymalna średnica zewnętrzna sprężyny, prędkość posuwu, liczba osi i możliwości systemu sterowania. Pierwszym filtrem jest zakres średnic drutu: maszyna przystosowana do drutu o średnicy od 0,5 do 3,0 mm nie jest w stanie ekonomicznie wyprodukować sprężyny z drutu o średnicy 6 mm. Numery modeli w ofercie większości producentów pozwalają szybko określić pojemność. Na przykład model TK-320 jest przeznaczony do drutu klasy 3,0 mm, podczas gdy model TK-760 przeznaczony jest do cięższego drutu w zakresie od 6,0 do 7,0 mm.
| Specyfikacja | Typowy zasięg | Dlaczego to ma znaczenie |
|---|---|---|
| Średnica drutu | 0,3 mm do 6,0 mm lub więcej | Określa, jakie rozmiary sprężyn można w ogóle wyprodukować |
| Maksymalna średnica zewnętrzna sprężyny | 10 mm do 80 mm w zależności od modelu | Ogranicza fizyczną przestrzeń formującą wewnątrz maszyny |
| Prędkość podawania | 30 do 120 m/min | Bezpośrednio wpływa na czas cyklu i wydajność na zmianę |
| Liczba osi | 3 do 12 osi | Definiuje swobodę i elastyczność formowania geometrycznego |
| Typ systemu sterowania | Komputer przemysłowy ze sterownikami serwo | Wpływa na łatwość programowania, pamięć i możliwości diagnostyczne |
Nie przeocz systemu sterowania. Maszyna o wysokiej dokładności mechanicznej, ale źle zaprojektowany interfejs sterowania będzie kosztować wiele godzin programowania. Poszukaj systemu sterowania obsługującego graficzne wprowadzanie parametrów sprężyny, monitorowanie każdej osi serwa w czasie rzeczywistym, przechowywanie wielu receptur programów oraz standardowy transfer danych przez USB lub sieć. Funkcje te bezpośrednio skracają czas przezbrajania i sprawiają, że jeden operator może nadzorować od czterech do sześciu maszyn.
 TK-335 3-osiowa maszyna do zwijania sprężyn CNC z łatwym sterowaniem Oferując tę samą 3-osiową konfigurację co TK-320B, ale zaprojektowany z myślą o wydajnym programowaniu, model ten obsługuje szybkie zmiany poprzez graficzne wprowadzanie parametrów i nadzór wielu maszyn, co jest idealnym rozwiązaniem dla sklepów wymagających uproszczonej obsługi. Zobacz produkt →
Maszyna do zwijania sprężyn CNC nie działa samodzielnie. System podawania drutu jest sercem spójności. Jeśli podajnik drutu ślizga się lub wibruje, skok sprężyny i średnica zewnętrzna zmieniają się nawet w idealnie dostrojonej maszynie. Poważni producenci dostarczają wzmocnione rolki podające, prostownicę drutu i opcjonalnie zasilany stojak podający drut, który aktywnie podaje drut do maszyny pod niskim napięciem. Podajnik drutu typu SLB-2800 poprawia stabilność szczególnie przy stosowaniu ciężkich kręgów drutu, gdyż zapobiega splątaniu drutu i zmniejsza obciążenie głównych rolek podających.
Jakość cięcia jest drugim najczęstszym źródłem wad. Serwonożyce zapewniają czystsze cięcie i lepszą jakość końcówek sprężyny niż mechaniczna krzywka tnąca, ponieważ prędkość i czas cięcia można programować. W przypadku sprężyn wymagających zamkniętych i szlifowanych końcówek, wyjście zwijacza musi płynnie przechodzić do młynka do sprężyn; w przypadku sprężyn naciągowych z hakami potrzebne są narzędzia do formowania i możliwość gięcia drutu, dostępne w konfiguracji 5-osiowej lub wyższej. Najpierw zaplanuj całą linię technologiczną, a następnie wybierz pasującą do niej zwijarkę.
Precyzję podaje się zwykle na dwa sposoby: rozdzielczość pozycjonowania i powtarzalność. Rozdzielczość pozycjonowania odnosi się do minimalnego programowalnego ruchu każdej osi serwa, często wynoszącego 0,01 mm lub więcej na nowoczesnych maszynach chińskich i europejskich. Powtarzalność odnosi się do tego, jak konsekwentnie maszyna powraca do tej samej pozycji w ciągu wielu cykli. W przypadku produkcji sprężyn ważniejsza jest powtarzalność, ponieważ specyfikacje sprężyn, takie jak długość swobodna i średnica zewnętrzna, są ustalane bezpośrednio na podstawie pozycji osi. Dobrze utrzymana maszyna do zwijania sprężyn CNC może utrzymać wolną długość sprężyny w granicach 0,1 mm i średnicę zewnętrzną w granicach 0,03 mm przy stabilnej serii produkcyjnej.
Praktyczną konsekwencją jest to, że przed złożeniem zapytania o wycenę należy określić wymagania dotyczące tolerancji. Jeśli sprężyny są przeznaczone do siedzeń samochodowych lub urządzeń medycznych, klasa tolerancji jest węższa, a maszyna potrzebuje sztywniejszej ramy, lepszych szyn prowadzących i serwomotorów wyższej jakości. Jeśli sprężyny są przeznaczone do sprzętu ogólnego, prawdopodobnie wystarczy standardowa maszyna 3-osiowa. Poproszenie kilku dostawców o potwierdzenie, że ich maszyna może utrzymać wymaganą tolerancję sprężyny testowej, jest najlepszym sposobem na wyeliminowanie ryzyka, a każdy rzetelny producent przyjmie zamówienie na test próbny.
Uzasadnienie biznesowe zastąpienia starej zwijarki mechanicznej maszyną do zwijania sprężyn CNC zwykle opiera się na trzech liczbach: czasie cyklu, wskaźniku złomowania i koszcie robocizny. Maszyna CNC może pracować z większą prędkością posuwu, ponieważ sterowanie serwomechanizmem zapewnia stabilność ruchu drutu, szczególnie podczas formowania małych sprężyn naciskowych. Typowe czasy cykli skracają się o 15 do 30 procent w porównaniu z maszyną mechaniczną o tej samej konstrukcji sprężyny, a odpady powstałe w wyniku odchyleń wymiarowych są praktycznie wyeliminowane.
Oszczędności w pracy wynikają z obsługi wielu maszyn i szybkiego przezbrajania. Kierownik produkcji obsługujący cztery maszyny mechaniczne potrzebuje jednego operatora na każdą maszynę przez większą część zmiany. Ten sam operator może zarządzać pięcioma lub sześcioma maszynami CNC, ponieważ zmiany w programowaniu dokonuje się na panelu sterowania, a monitorowanie rzadko ma charakter ciągły. Do tego należy dodać redukcję kosztów oprzyrządowania, ponieważ maszyny CNC wymagają mniejszej liczby krzywek fizycznych, a okres zwrotu inwestycji w przypadku małych i średnich fabryk sprężyn wynosi zwykle od 18 do 30 miesięcy. W naszej ocenie operacyjnej CNC w porównaniu z tradycyjnymi metodami produkcji sprężyn pojawia się szczegółowe porównanie wydajności maszyn na hali produkcyjnej strona z aktualnościami firmy , który dokumentuje rzeczywiste przykłady produkcji.
Maszyny do zwijania sprężyn CNC są niezawodne, ale ich dokładność zależy od kilku dyscyplin konserwacyjnych. Krytycznymi punktami kontrolnymi są rolki podające, szyny prowadzące, układ smarowania, serwomotory i szafka elektryczna. Rolki podające zużywają się z biegiem czasu i należy je co miesiąc sprawdzać pod kątem spłaszczonych miejsc i zużycia rowków. Szyny prowadzące wymagają czystego smarowania, aby zachować dokładność pozycjonowania osi. Należy regularnie tworzyć kopie zapasowe systemu sterowania, aby nie utracić receptur programów i parametrów kalibracji.
Pominięcie tych kroków nie powoduje natychmiastowego uszkodzenia maszyny, ale stopniowo pogarsza stabilność wymiarową. Najczęstsze problemy związane z naprawami w terenie zwijarek CNC, takie jak niespójna podziałka lub zmienna średnica zewnętrzna, najczęściej wynikają ze zużytych rolek podających lub luźnej szyny prowadzącej, a nie z elektronicznego układu sterowania. Dobra konserwacja jest zatem bezpośrednią inwestycją w jakość produkcji.
Maszyny do zwijania sprężyn CNC zasilają prawie każdy produkt inżynieryjny wykorzystujący sprężynę. Trzy największe pod względem objętości bloki zastosowań to komponenty motoryzacyjne i mobilne, elektrotechnika i urządzenia medyczne. W sektorze motoryzacyjnym sprężyny zawieszenia, sprężyny zaworowe, sprężyny powrotne hamulców i sprężyny gniazd produkowane są w bardzo dużych partiach, co sprawia, że szybkość przezbrajania i wydajność wieloosiowa zwijarek CNC są szczególnie cenne. Segment zastosowań mobilnych i motoryzacyjnych również wymaga ścisłej identyfikowalności, a maszyny CNC mogą rejestrować parametry produkcji dla każdej partii, co wspiera dokumentację jakości. Zastosowania w elektrotechnice wymagają małych precyzyjnych sprężyn do przełączników, złączy i przekaźników, gdzie średnica drutu jest zwykle mniejsza niż 1,0 mm i istotne jest czyste cięcie.
Sprężyny do wyrobów medycznych idą jeszcze dalej w zakresie precyzji, często wymagając końcówek pozbawionych zadziorów i dokładnych właściwości mechanicznych. W tych zastosowaniach maszyna 5-osiowa lub 6/7-osiowa zapewnia ruch narzędzia niezbędny do produkcji złożonych haków końcowych bez dodatkowych operacji. Sektor lotniczy i telekomunikacyjny mają podobne wymagania, ale przy mniejszych partiach i bardziej egzotycznych materiałach drutowych. Aby uzyskać szczegółowe informacje na temat sposobu, w jaki maszyny resorowe obsługują linie produkcyjne pojazdów, zapoznaj się z naszym przeglądem zastosowań dla mobilności i branży motoryzacyjnej . Maszyna o większej pojemności drutu, taka jak zwijarka 6/7-osiowa TK-760, pokrywa szerszy zakres średnic typowy dla dostawców sprzętu przemysłowego.
 TK-760 6/7-osiowa maszyna do zwijania sprężyn CNC do ciężkiego drutu Dzięki 6 lub 7 osiom obejmującym drut o średnicy 6,0–7,0 mm maszyna ta obsługuje złożone haki końcowe i różne typy cięć, co czyni ją niezbędną w przypadku sprężyn medycznych, lotniczych i przemysłowych wymagających precyzji i wszechstronności. Zobacz produkt →
Nawet w przypadku dobrej maszyny do zwijania sprężyn CNC problemy z jakością mogą pojawić się, gdy zmienią się warunki maszyny, oprzyrządowania lub drutu. Rozwiązanie ich wymaga systematycznej kolejności kontroli: najpierw sprawdź jakość drutu, następnie sprawdź konfigurację mechaniczną, a na koniec przejrzyj parametry programu. Poniższa tabela zawiera listę najczęściej zgłaszanych problemów oraz standardowe podejście naprawcze stosowane przez inżynierów serwisu.
| Wada | Najbardziej prawdopodobna przyczyna | Działanie naprawcze |
|---|---|---|
| Średnica zewnętrzna za duża lub za mała | Punkt zwijania zużyty lub źle ustawiony | Zamontuj ponownie punkt zwijania i sprawdź średnicę na sprężynie testowej |
| Skok zmienia się wzdłuż wiosny | Poślizg rolki podającej lub zużycie narzędzia podziałowego | Wymień rolki podające, sprawdź powierzchnię styku narzędzia podziałowego |
| Drut często się psuje | Nieprawidłowe ustawienie prostownicy lub twardość materiału | Zmniejsz nacisk prostownicy, sprawdź wytrzymałość drutu na rozciąganie |
| Obcięty koniec jest wygięty lub podarty | Nóż tnący jest tępy lub źle ustawiony moment ścinania | Naostrz lub wymień ostrze, wyreguluj synchronizację osi ścinania |
| Pierwsze elementy po ustawieniu są poza tolerancją | Program niezoptymalizowany pod kątem sprężynowania drutu | Dostosuj wartości kompensacji w systemie sterowania |
Podstawowa różnica polega na sposobie generowania i kontrolowania ruchu. Maszyna mechaniczna wykorzystuje krzywki, koła zębate i wyłączniki krańcowe, więc zmiana konstrukcji sprężyny oznacza zmianę fizycznych krzywek i ograniczników. Maszyna CNC wykorzystuje serwomotory dla każdej osi, a każdy ruch jest definiowany przez numeryczne wartości programu. Zapewnia to prostsze przezbrajanie, większą powtarzalność i możliwość wykonywania skomplikowanych kształtów sprężyn, których nie jest w stanie wykonać maszyna mechaniczna.
W przypadku prostych sprężyn naciskowych z płaskimi, zamkniętymi końcami i bez specjalnych zagięć typu pigtail, ekonomicznym wyborem jest maszyna 3-osiowa. Wybierz 5 osi, jeśli chcesz wykonać sprężyny z precyzyjnymi hakami końcowymi, zmiennymi odstępami między cewkami lub bardziej złożonymi sekwencjami cięcia i formowania. Wybierz od 6 do 7 osi, jeśli asortyment produktów jest szeroki i chcesz uzyskać maksymalną elastyczność pozycjonowania narzędzia na cięższym drucie.
Maszyna może przetwarzać dowolny drut, który można zwinąć i przyciąć za pomocą dostępnego oprzyrządowania. Typowe materiały obejmują hartowaną w oleju stal sprężynową, drut ze stali węglowej ciągniony na gorąco, drut ze stali nierdzewnej, brąz fosforowy, miedź berylową i drut muzyczny. Głównymi ograniczeniami są zakres średnic drutu maszyny i twardość materiału. Niektóre druty ze stopów o wysokiej wytrzymałości wymagają rolek podających i narzędzi z węglika, aby osiągnąć rozsądną trwałość narzędzia.
W przypadku projektu wykorzystującego tę samą średnicę drutu i podobne pozycje narzędzi, zmiana polega jedynie na załadowaniu zapisanego programu i ustawieniu dwóch lub trzech narzędzi; zajmuje to od 5 do 15 minut. Jeśli zmienia się średnica drutu lub wymagane jest inne oprzyrządowanie, należy odczekać od 20 do 40 minut, w zależności od dostępu do maszyny. Jest to nadal znacznie szybsze niż w przypadku maszyny mechanicznej, w której należy zamontować i wyregulować nowe krzywki.
Tak, z odpowiednim zestawem narzędzi i wystarczającą liczbą osi. Sprężyny naciskowe wymagają punktu zwijania, środkowego sworznia lub trzpienia i narzędzia podziałowego. Sprężyny naciągowe wymagają dodatkowych narzędzi do uformowania haków końcowych, dlatego ogólnie zaleca się maszynę 5-osiową. Sprężyny skrętne z prostymi nogami wymagają narzędzi do zginania nóg. Pojedyncza maszyna 5-osiowa lub 6/7-osiowa może obsłużyć wszystkie trzy rodziny sprężyn, jeśli zakres średnic drutu odpowiada Twoim częściom.
Utrzymuj rolki podające w czystości i odpowiednio dociśnięte, upewnij się, że prostownica drutu jest ustawiona na rzeczywistą średnicę drutu i używaj odpowiednio napiętej zębatki podajnika drutu, aby zapobiec nierównomiernemu ciągnięciu drutu. Okresowo sprawdzaj także rowek rolki podającej; zużyty rowek zmienia efektywną średnicę posuwu i powoduje błędy długości. Monitorowanie pierwszej części każdej zmiany pod kątem zaprogramowanej długości pozwala wykryć dryf, zanim stanie się złomem.
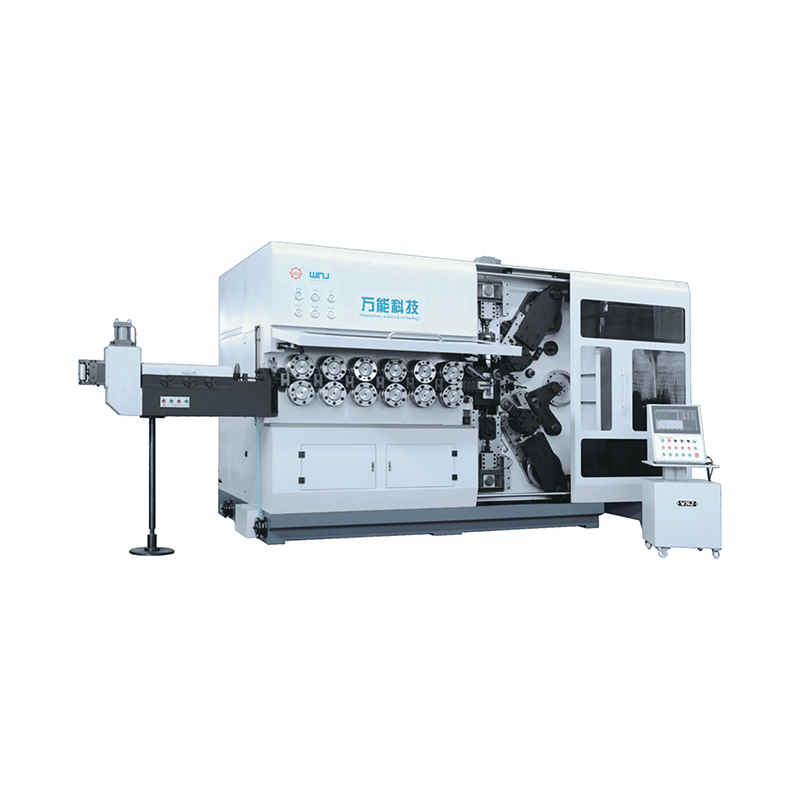
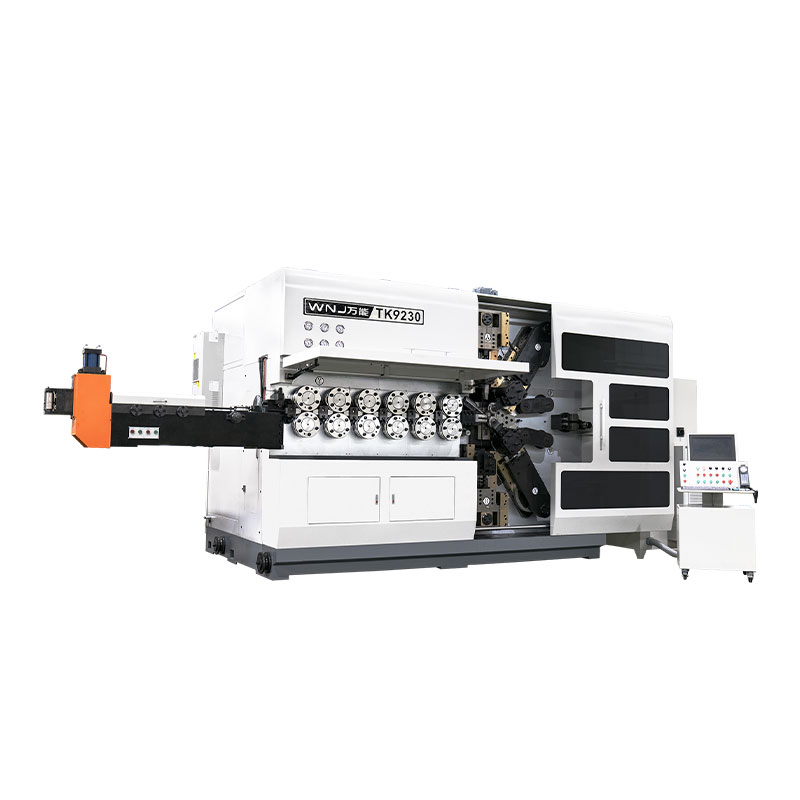
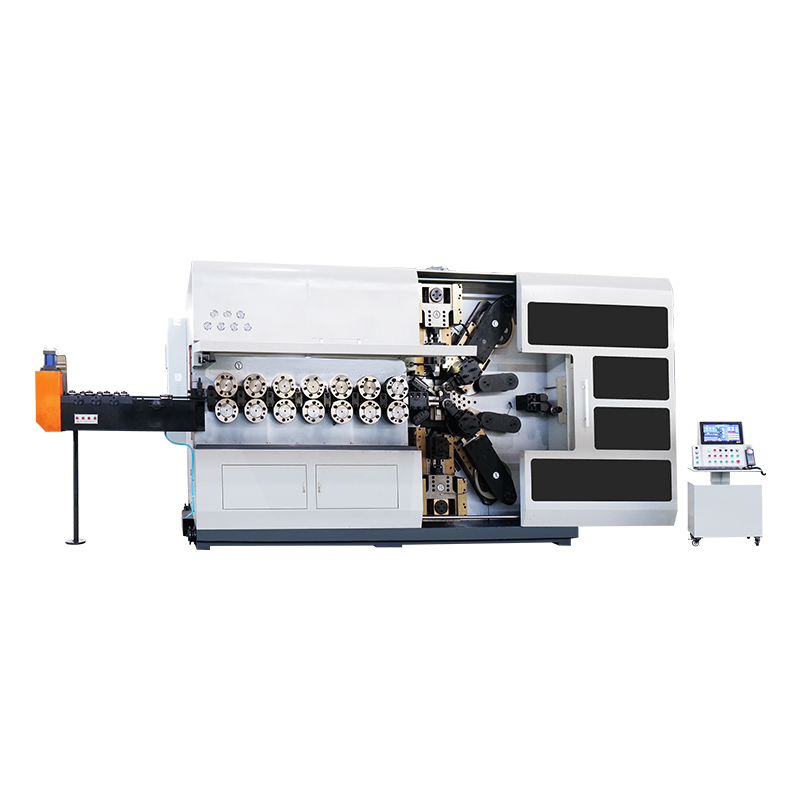
TK-13200, TK-7230 TK-13200, TK-7230 12-OSIOWA MASZYNA DO ZWIJANIA SPRĘŻYN ...
Zobacz szczegóły
TK-13200, TK-7230 TK-13200, TK-7230 12-OSIOWA MASZYNA DO ZWIJANIA SPRĘŻYN ...
Zobacz szczegóły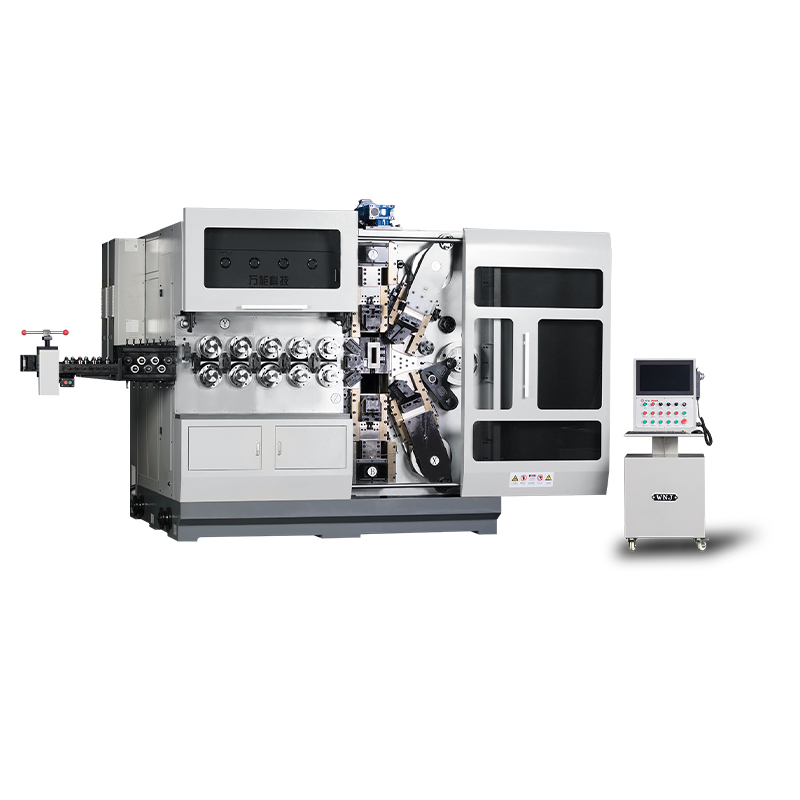
TK12120 TK-12120 12OSIOWA MASZYNA DO ZWIJANIA SPRĘŻYN CNC ...
Zobacz szczegóły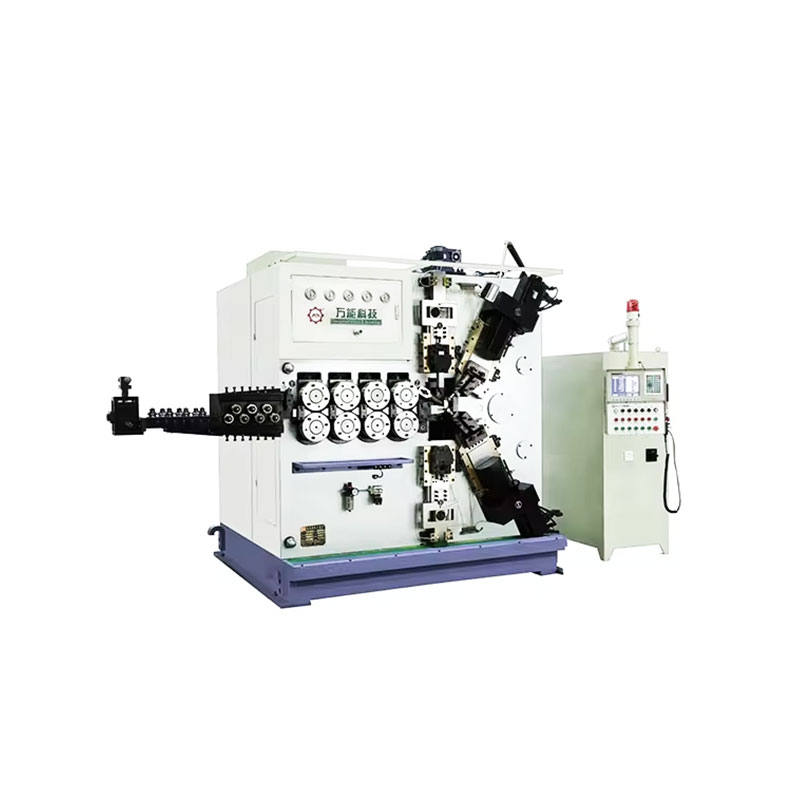
TK-6160 MASZYNA DO ZWIJANIA SPRĘŻYN TK-6160 CNC ...
Zobacz szczegóły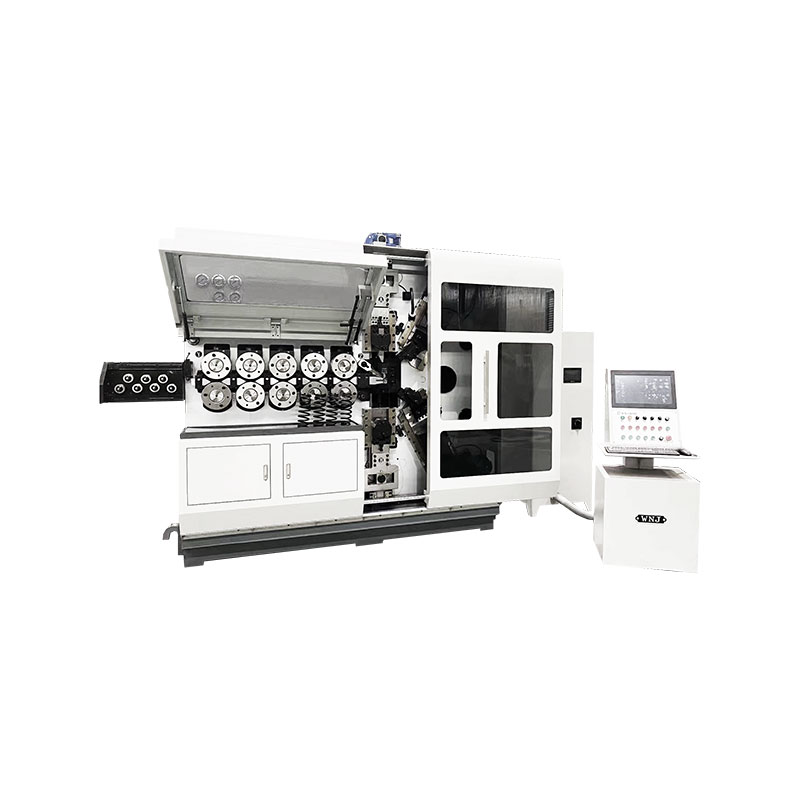
TK-6120 MASZYNA DO ZWIJANIA WIOSEN TK-6120 CNC ...
Zobacz szczegóły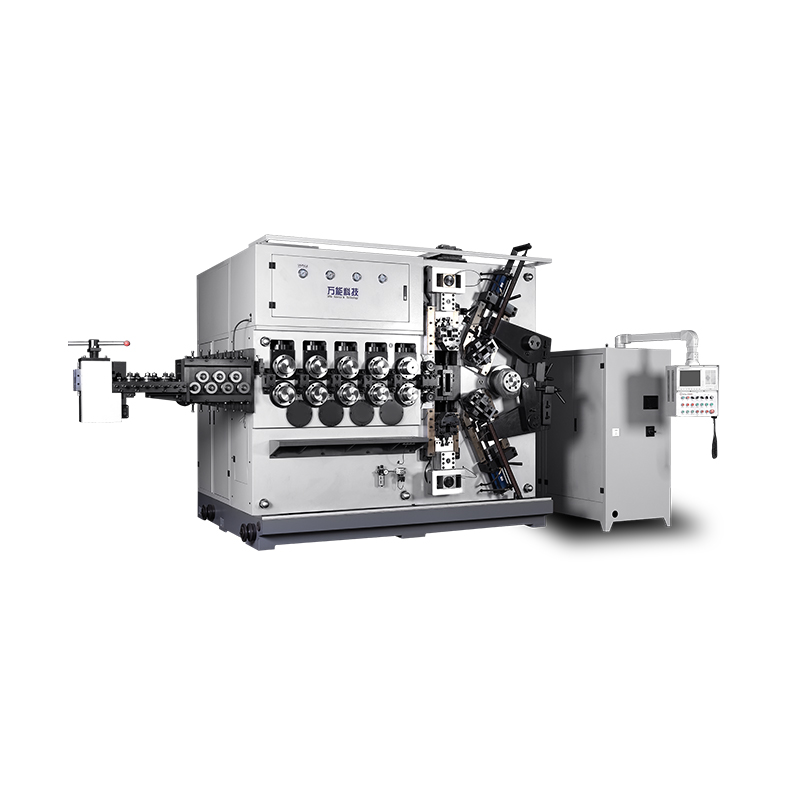
TK-5200 TK-5200 5OSIOWA MASZYNA DO ZWIJANIA SPRĘŻYN CNC ...
Zobacz szczegóły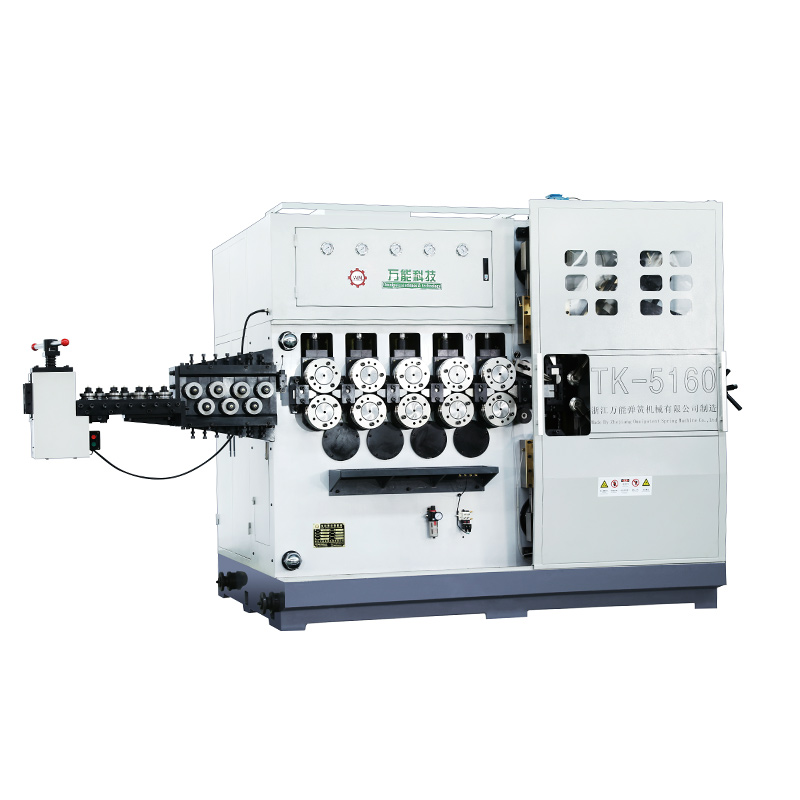
TK-5160 TK-5160 5OSIOWA MASZYNA DO ZWIJANIA SPRĘŻYN CNC ...
Zobacz szczegóły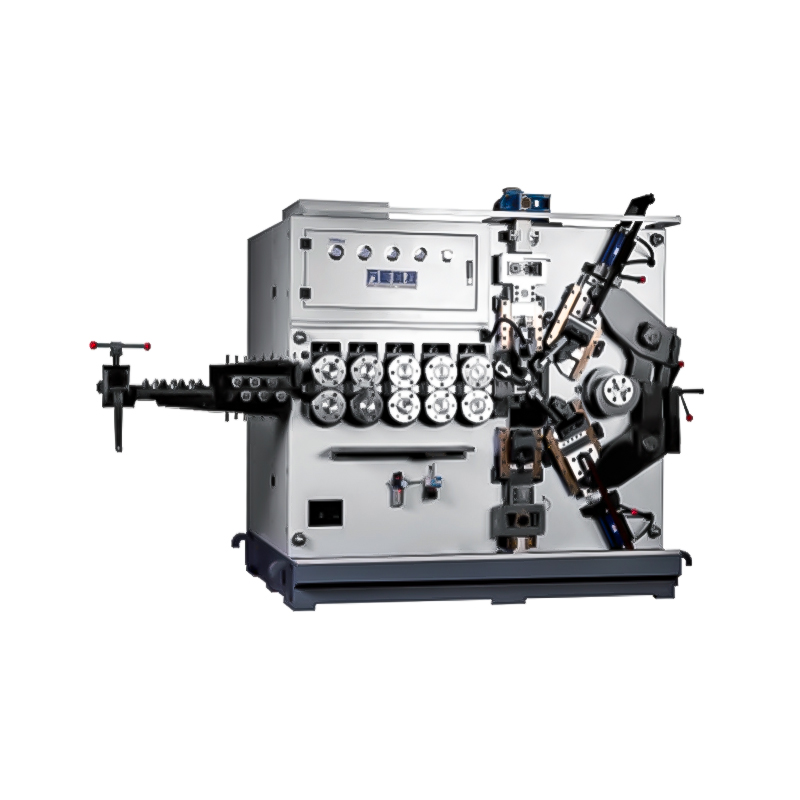
TK-5120 TK-5120 5OSIOWA MASZYNA DO ZWIJANIA SPRĘŻYN CNC ...
Zobacz szczegółyKod QR mobilny